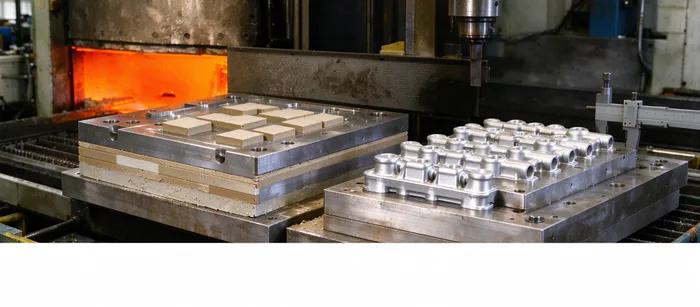
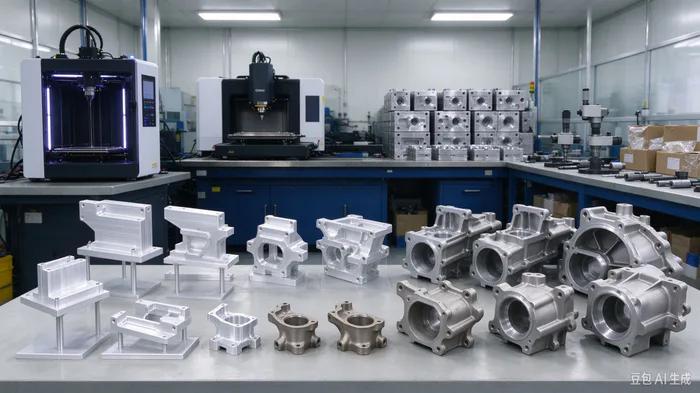
Soluzioni PTC personalizzate, dal prototipo alla produzione di massa.

Servizio di stampaggio metalli personalizzato

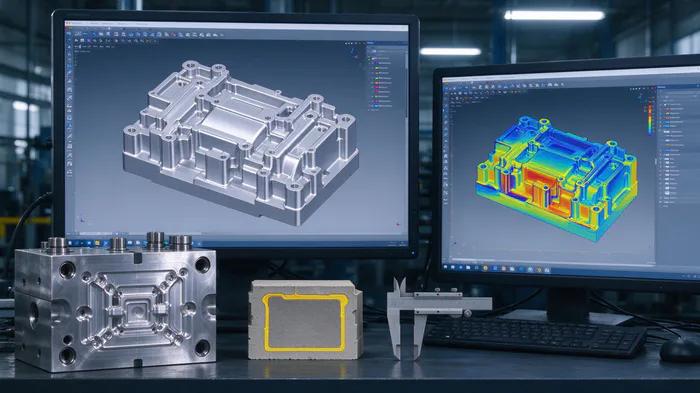
Ottieni stampi metallici pronti per la produzione in tempi più rapidi. Carica semplicemente il tuo modello 3D per ricevere un preventivo immediato e un'analisi DFM (Design for Manufacturing); potrai avere uno stampo completamente testato e qualificato in soli 12 giorni lavorativi.

  • Preventivi immediati e feedback DFM per identificare i rischi di stampaggio e ottimizzare la progettazione del prodotto fin dalle prime fasi.
  • Selezione dell'acciaio per stampi ideale e del processo produttivo su misura per il vostro volume di produzione, i requisiti dei materiali e le condizioni operative.
  • Un controllo qualità completo garantisce la precisione della cavità, la coerenza dimensionale e una lunga durata dello stampo.
  • Supporto completo, che include prove di stampaggio, ispezione dei campioni e qualsiasi modifica necessaria, per avviare immediatamente la produzione di massa al momento della consegna.
  • Flussi di lavoro di progetto ottimizzati per accelerare lo sviluppo e aiutarti a rispettare le scadenze di immissione sul mercato più stringenti.
Richiedi un preventivo gratuito

Lancio di un nuovo progetto di stampi in metallo!

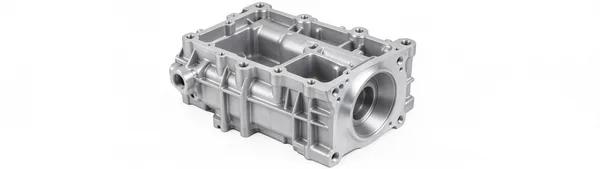
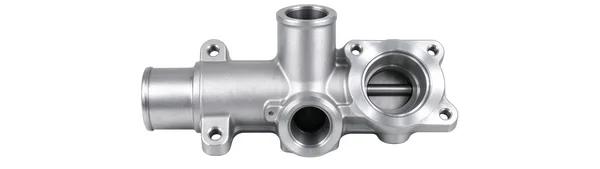
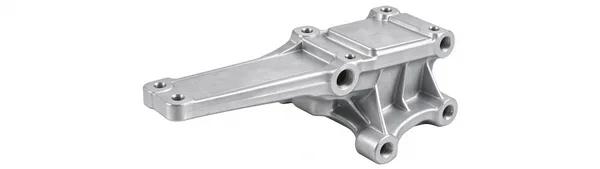
Alloggiamento in alluminio pressofusoStaffa di precisione in metallo pressofusoParte in fusione di metallo lavorata

Richiedi subito un preventivo per prototipi di componenti personalizzati.

Carica il tuo file CADFai clic qui per caricare il tuo file CAD.Formati supportati: STEP, STP, IGES, STL, OBJ, 3MF, SAT, SLDPRT, X_Ticona della cartella dei file CADI tuoi file sono custoditi in modo sicuro e riservato.

Apprezzato da ingegneri e responsabili degli acquisti sia in patria che all'estero.

Anni di attività
15+
Progettazione di componenti personalizzati
Oltre 50.000
Cliente servito
Oltre 2.000
Consegna puntuale
99,8%+

Scelto da numerose aziende

  • Loghi Gree e Midea
  • Logo flessibile
  • Logo Haier
  • Logo BAIC BJEV
  • Logo Samsung

Tianrui Electronics ha fornito soluzioni affidabili a oltre 2.000 clienti, dando vita a più di 50.000 progetti di componenti personalizzati.

Che cos'è la fusione dei metalli?

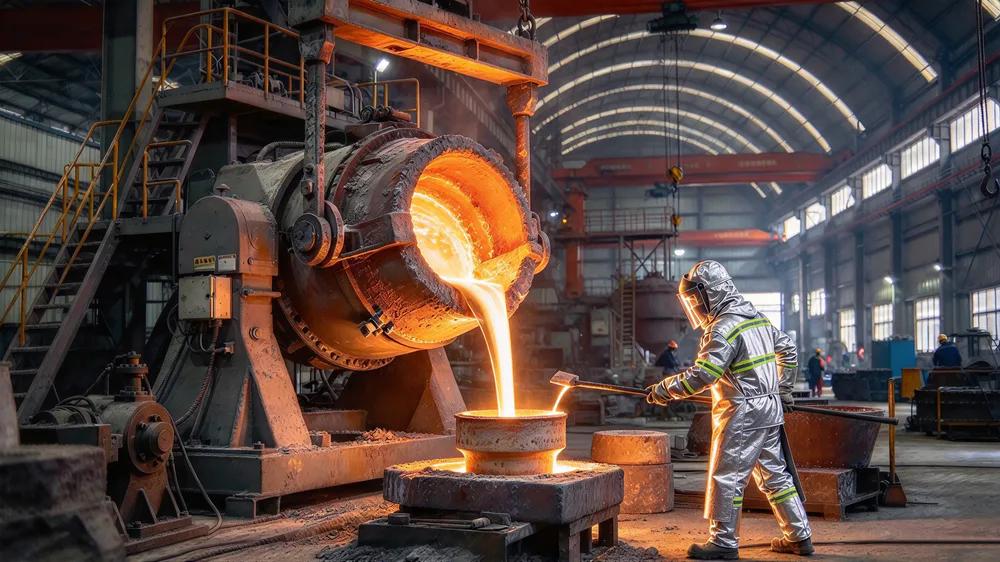
La fusione dei metalli è un processo di produzione in cui il metallo viene riscaldato fino a fondersi, versato in una cavità di stampo pre-preparata e lasciato raffreddare e solidificare. Il pezzo risultante viene quindi sottoposto a pulizia e post-lavorazione per ottenere il componente metallico finale. Questo metodo consente la produzione efficiente di parti metalliche con geometrie complesse e dimensioni variabili ed è compatibile con un'ampia gamma di materiali, tra cui ghisa, leghe di alluminio e leghe di rame. È ampiamente utilizzato in settori come quello meccanico, automobilistico e degli elettrodomestici. È possibile selezionare diverse tecniche di fusione per bilanciare costi, precisione e volumi di produzione; tuttavia, il processo richiede un attento controllo dei difetti di fusione, come porosità e cavità da ritiro, e alcune fusioni possono richiedere ulteriori lavorazioni meccaniche o trattamenti superficiali per soddisfare specifiche esigenze di precisione e funzionalità.

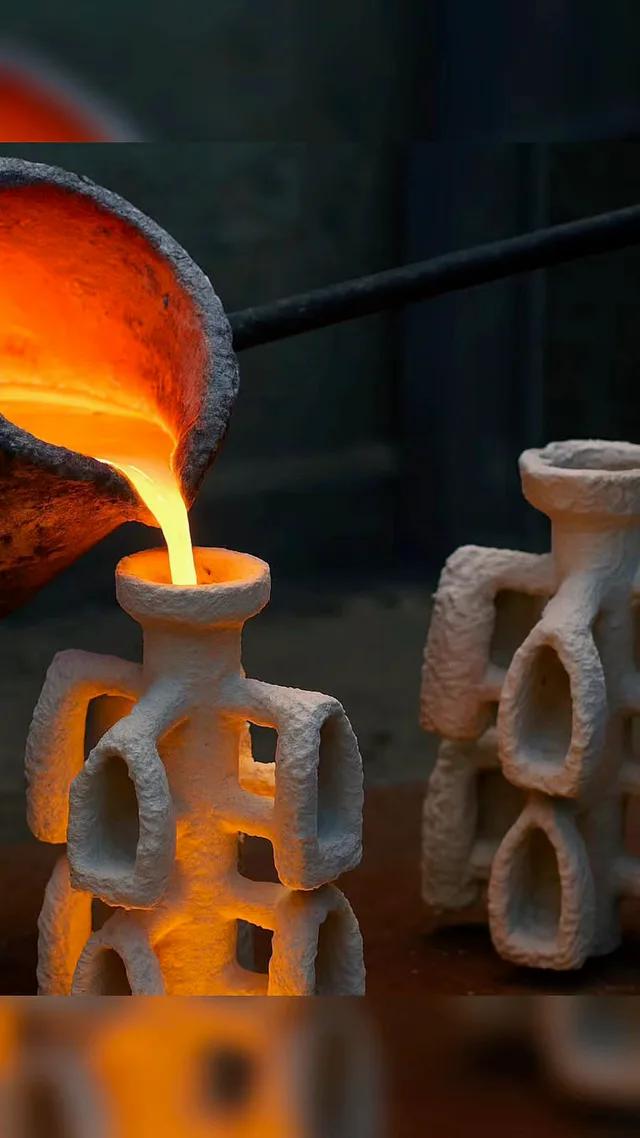
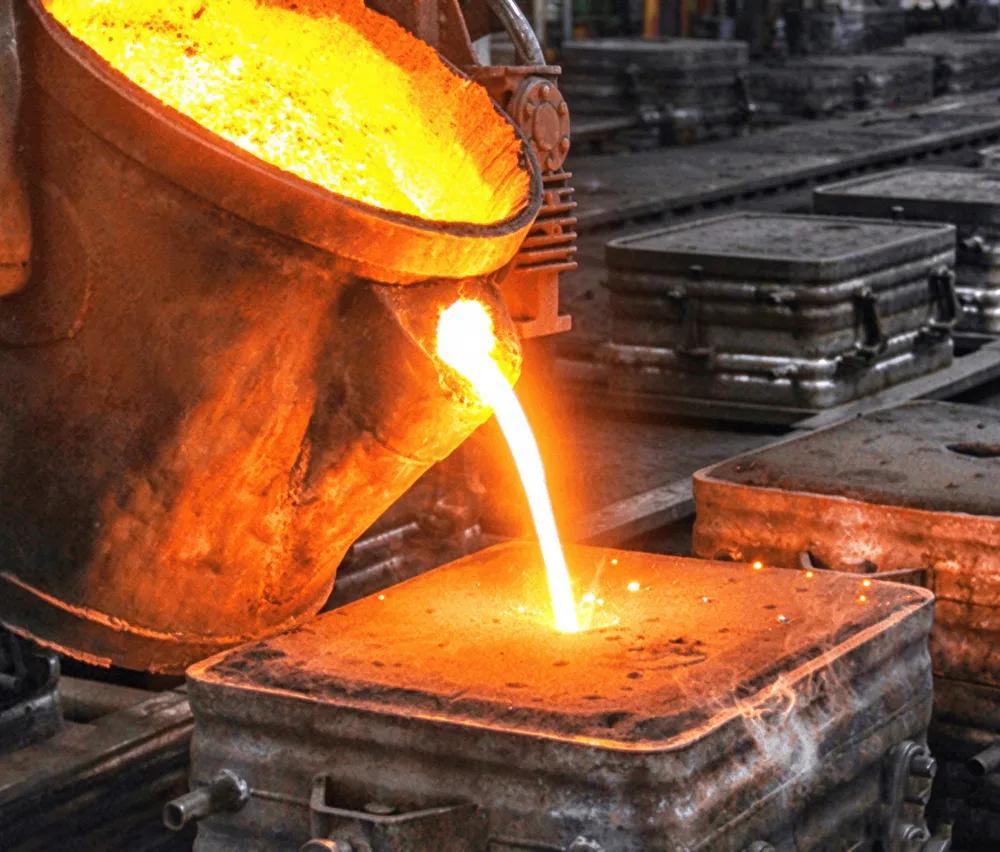
Metallo fuso versato in uno stampo di fusione

Servizi di fusione metallica personalizzati per componenti di precisione

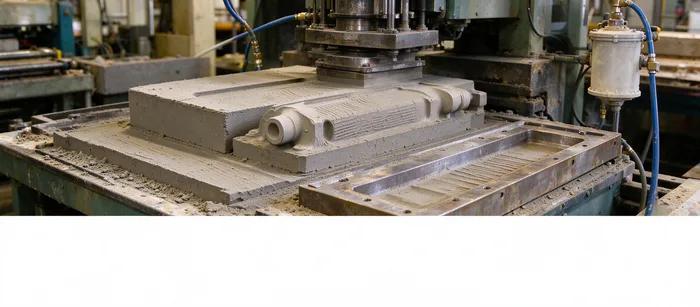
stampo per fusione in sabbia e parte fusa

Fusione in sabbia

Questo metodo utilizza sabbia da formatura per creare una cavità nello stampo, nella quale il metallo fuso viene versato per effetto della gravità. Offre costi contenuti ed elevata flessibilità, risultando quindi particolarmente adatto per componenti e parti strutturali di grandi dimensioni. Essendo il processo di fusione più diffuso, garantisce un livello di precisione moderato.

Richiedi un preventivo
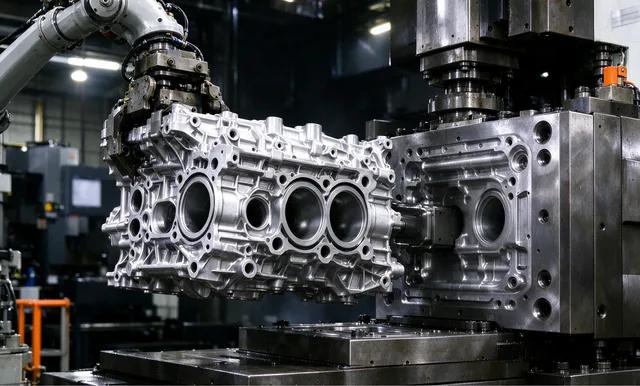
Componenti in alluminio pressofuso

pressofusione

Alluminio liquido, zinco e altre leghe vengono iniettati in stampi metallici ad alta pressione e alta velocità. I pezzi ottenuti presentano una superficie liscia e un'elevata precisione dimensionale, caratteristiche che li rendono adatti alla produzione in serie di componenti di piccole dimensioni, come ad esempio quelli per piccoli elettrodomestici e carter automobilistici.

Richiedi un preventivo
componenti metallici di precisione ottenuti mediante fusione a cera persa

Fusione a cera persa

Le cavità vengono formate utilizzando modelli in cera. La cera si scioglie e cola ad alta temperatura prima che il metallo fuso venga versato all'interno. Questo processo consente di produrre componenti complessi e dai dettagli fini con elevata precisione dimensionale, ampiamente utilizzati per la produzione di componenti di precisione e aerospaziali.

Richiedi un preventivo
Fusione per gravità di leghe di alluminio

Fusione per gravità

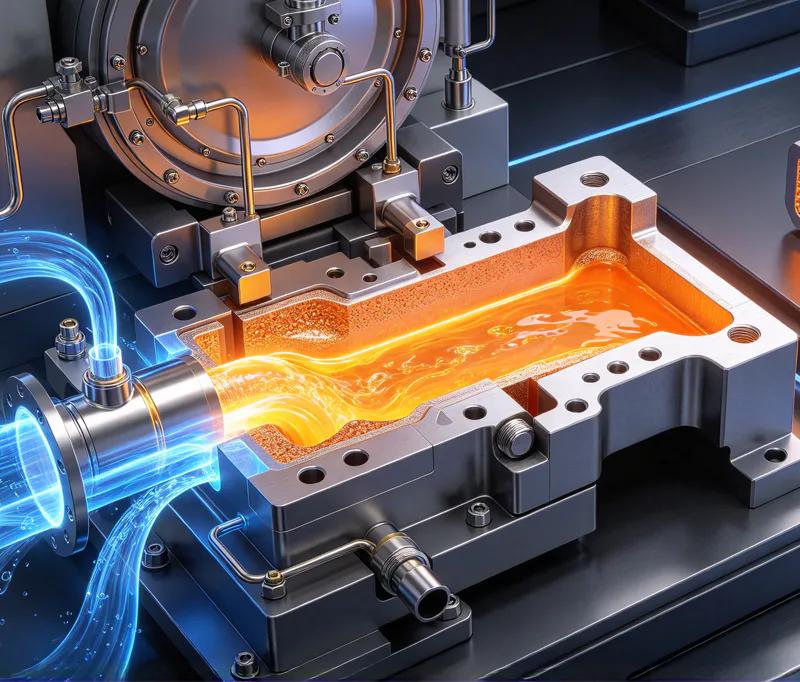
Il metallo fuso fluisce nella cavità metallica per gravità, senza l'applicazione di alcuna pressione esterna. I pezzi ottenuti presentano un numero ridotto di pori interni e un'elevata densità, caratteristiche che li rendono adatti a componenti che richiedono elevate prestazioni di tenuta, come ad esempio gli alloggiamenti in lega di alluminio e i corpi pompa.

Richiedi un preventivo
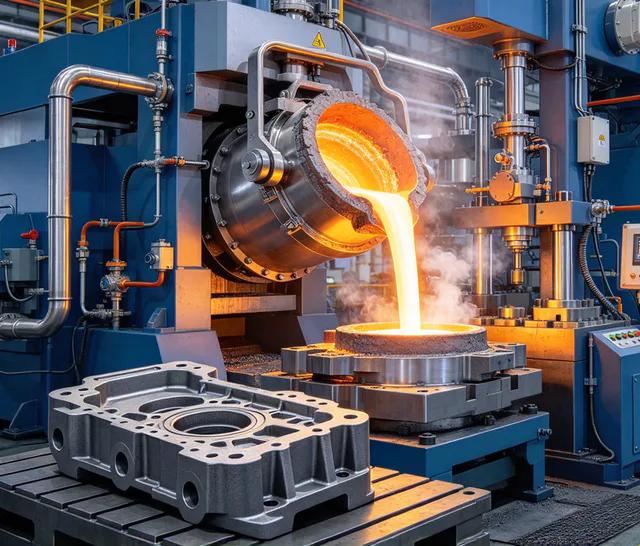
Colata a bassa pressione di metallo fuso

Fusione a bassa pressione

Il metallo fuso viene sollevato lentamente nello stampo a bassa pressione. Questo processo garantisce un riempimento stabile, un minor numero di difetti e un elevato utilizzo del materiale, ed è comunemente impiegato per mozzi ruota, serbatoi d'acqua e involucri sigillati.

Richiedi un preventivo
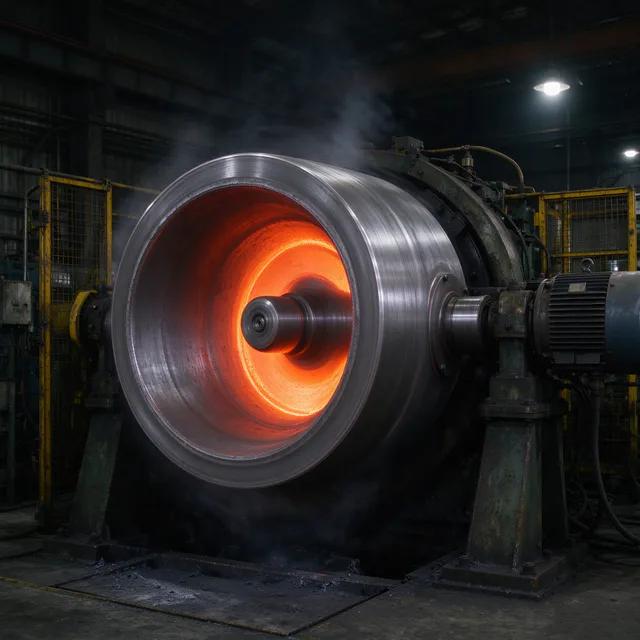
Fusione centrifuga di un componente tubolare

Fusione centrifuga

Il metallo fuso viene premuto contro la cavità dalla forza centrifuga generata dalla rotazione ad alta velocità dello stampo. È adatto per componenti tubolari e a manicotto con microstruttura densa e buona resistenza all'usura, ampiamente utilizzato per boccole e rivestimenti di tubazioni.

Richiedi un preventivo

Vetrina di componenti in fusione metallica

blocco valvole in alluminio pressofuso
raccordo per tubi in ghisa
staffa di montaggio in metallo pressofuso
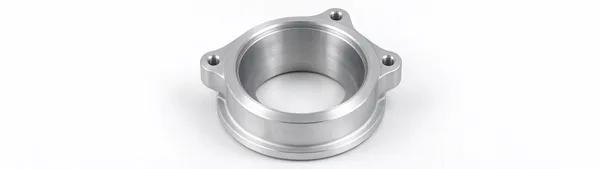
alloggiamento ad anello in metallo pressofuso

Qual è il principio di funzionamento della fusione dei metalli?

Il nostro sistema di produzione combina tecnologie di fusione avanzate con un rigoroso controllo di qualità per realizzare componenti di precisione che soddisfano i più esigenti requisiti di prestazioni e affidabilità.

  1. Preparazione dello stampo

    Realizzare uno stampo con una cavità che corrisponda al profilo inverso del pezzo da fondere, definendo così la forma finale del componente metallico.

  2. Fusione dei materiali

    Caricare lingotti di metallo e rottami riciclati in un forno, riscaldarli al di sopra del punto di fusione per ottenere metallo fuso fluido e regolarne la composizione eliminando scorie e gas.

  3. Purificazione della fusione

    Degassare, rimuovere le scorie e raffinare il metallo fuso per ridurre i pori e le inclusioni interne, migliorando la densità e le proprietà meccaniche dei getti.

  4. Configurazione del gating

    Preriscaldare lo stampo e predisporre canali di iniezione, montanti e sfiati per evitare chiusure a freddo e incollaggi, creando canali per il flusso del metallo e la fuoriuscita dei gas.

  5. Riempimento dello stampo (colata)

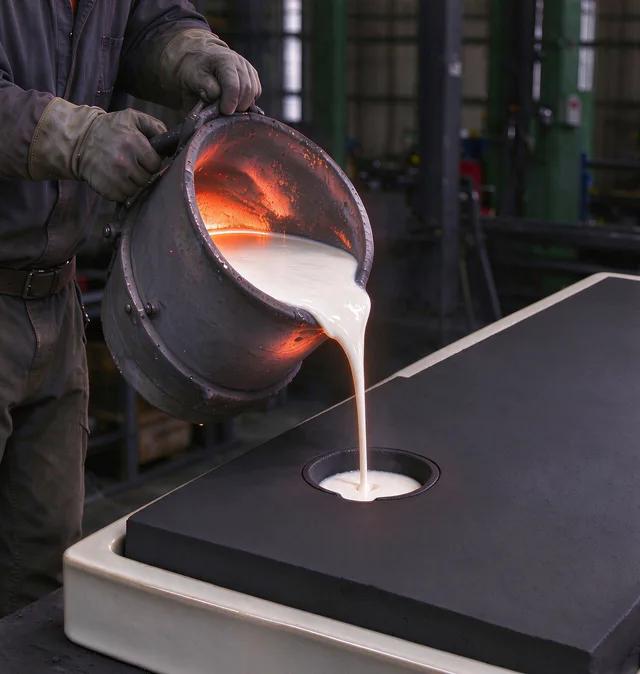
    Versare il metallo fuso nella cavità dello stampo in modo costante, sfruttando la gravità, la pressione o la forza centrifuga, fino a riempirla completamente.

  6. Ventilazione e alimentazione

    L'aria all'interno della cavità fuoriesce attraverso gli sfiati; i condotti di risalita trattengono una quantità extra di metallo fuso per compensare la contrazione di volume durante la solidificazione e prevenire la formazione di cavità da ritiro.

  7. Solidificazione e cristallizzazione

    Il metallo fuso dissipa il calore all'interno della cavità, passa dallo stato liquido a quello solido e forma strutture di grani metallici attraverso una cristallizzazione atomica ordinata.

  8. Raffreddamento e modellatura

    Continuare la dissipazione del calore fino a quando l'intera fusione non si raffredda al di sotto della sua temperatura di solidificazione e mantiene una forma solida fissa.

  9. Scuotimento / Sformatura

    Una volta raffreddato alla temperatura adeguata, rompere lo stampo di sabbia o aprire lo stampo metallico per estrarre il getto grezzo.

  10. Post-elaborazione e pulizia

    Rimuovere i canali di colata e i montanti, smerigliare le bave e le sbavature, sabbiare le superfici ed eseguire trattamenti termici, ispezioni o lavorazioni meccaniche secondo necessità per ottenere i pezzi finiti.

Come scegliere il processo di fusione dei metalli più adatto al tuo progetto

La scelta del processo di fusione determina direttamente la qualità, il costo unitario e i tempi di produzione del pezzo finale. Grazie a oltre 15 anni di esperienza nel settore, abbiamo individuato i seguenti criteri di selezione chiave per aiutarvi a determinare rapidamente la soluzione di fusione più adatta.

Come scegliere il processo di fusione dei metalli più adatto al tuo progetto
ArticoloFusione in sabbiapressofusioneFusione a cera persaFusione centrifugaFusione a bassa pressione
Complessità della parteDa medio ad alto, adatto per pezzi di grandi dimensioni e cavità interneMedio, adatto per pezzi a parete sottile; sottosquadri profondi limitatiForme molto alte, complesse, a parete sottile e irregolariBasso, solo parti rotazionali/assialsimmetricheAlloggiamenti medi, regolari a parete sottile
Dimensioni tipicheDalla taglia molto piccola a quella extra-largePiccolo e medio-piccoloDa piccolissimo a medio-piccoloTubi, manicotti, anelliAlloggiamenti medi, ruote
Spessore della parete≥3 mmAl/Zn: 0,5~1,5 mm, eccellente parete sottile≥0,5 mm, dettagli ultrafiniParete uniforme, non ultrasottile2~5 mm, parete sottile e uniforme
Finitura superficialeRa 25~100μm ScarsoRa 1,6~6,3μm BuonoRa 1,6~3,2μm Eccellentesuperficie interna ruvida, superficie esterna lisciaRa 3,2~12,5μm Fair
Tolleranza dimensionaleBassoAltoAltoMezzoMedio-alto
Opzioni di materialeQuasi tutte le leghe fuseLeghe pressofuse di Al, Zn, Mg soltantoacciaio al carbonio, acciaio inossidabile, superlega, Al, Cughisa, acciaio, lega di rameLega principalmente di alluminio
Costo unitario per la produzione di massaCosto basso per piccoli volumi; moderato per grandi quantitàOttimo per grandi volumi; costi degli stampi elevatiCosto più elevato per componenti di alto valoreConveniente in termini di rapporto costi/benefici per la massa del tubo/anelloModerato per lotto medio
Investimento in utensiliBasso (schema legno/plastica)Matrici in acciaio temprato ad alta resistenzaLavorazione della cera di livello moderatoMuffe semplici di basso o moderato gradostampi metallici di media-alta resistenza
Applicazioni tipicheAlloggiamento della pompa, valvola, telaio, grandi involucriAlloggiamento del connettore, dissipatore di calore, ricambi per auto ed elettrodomesticipale di turbina, componenti di valvole, ferramenta di precisione, componenti medicaliTubo, boccola, rullo, anello di rameRuote per auto, testate dei cilindri, alloggiamenti per l'accumulo di energia
Vantaggi principaliFlessibile, dimensioni illimitate, cambio rapido del modelloCiclo rapido, alta efficienza, buona superficie, predisposto all'automazioneFusione di leghe difficili da lavorare, dettagli ultrafiniGrana densa, bassa porosità da ritiroBassa porosità, riempimento stabile, buona densità
LimitazioniSuperficie ruvida, ampio margine di lavorazioneGamma limitata di leghe, rischio di porosità, limitazione del trattamento termicoTempi di consegna lunghi, prezzo unitario elevatoSolo parti rotanti assialsimmetricheCiclo lento, forme complesse limitate
Fusioni metalliche di precisione dopo la finitura

Vantaggi della fusione dei metalli

La fusione dei metalli è un processo di produzione ampiamente utilizzato che consiste nel versare metallo fuso in una cavità dello stampo per formare pezzi con una forma quasi definitiva. Consente l'utilizzo di diversi materiali metallici e geometrie flessibili dei pezzi, il che la rende popolare nei settori automobilistico, elettronico e meccanico.

  • 1. Elevata libertà di progettazione

    È in grado di produrre forme complesse con cavità interne, profili curvi e dettagli intricati che sarebbero difficili o costosi da realizzare con la lavorazione meccanica.

  • 2. Ampia compatibilità dei materiali

    È possibile fondere un'ampia gamma di metalli e leghe, tra cui alluminio, ottone, ghisa, acciaio inossidabile e leghe ad alta temperatura, per soddisfare diverse esigenze prestazionali.

  • 3. Adatto sia a piccole che a grandi produzioni

    È ideale per prototipi unici, piccole serie di componenti personalizzati e anche per la produzione di massa, con costi di attrezzaggio regolabili in base al volume dell'ordine.

Applicazioni della fusione dei metalli

La fusione dei metalli è un metodo di produzione fondamentale per la creazione di componenti metallici, e i suoi getti finiti sono ampiamente utilizzati in molti settori industriali per la realizzazione di parti strutturali, funzionali e portanti ad alte temperature.

  • 1. Industria automobilistica

    La fusione produce componenti automobilistici critici come blocchi motore, testate e supporti delle sospensioni, che necessitano di buona resistenza e resistenza alle vibrazioni in condizioni di lavoro.

  • 2. Settore elettrico ed elettronico

    Le fusioni di alluminio e ottone vengono utilizzate per gli alloggiamenti dei connettori, i dissipatori di calore e gli accessori di alimentazione, offrendo una conduttività elettrica e prestazioni di dissipazione del calore affidabili.

  • 3. Macchinari generali e apparecchiature per fluidi

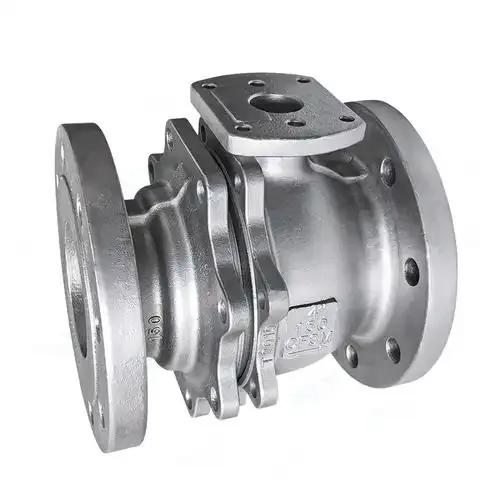
    I corpi delle pompe, i corpi delle valvole e gli alloggiamenti degli ingranaggi sono generalmente realizzati mediante fusione, un metodo adatto a resistere alla pressione e a garantire un funzionamento stabile nei sistemi di trasmissione dei fluidi.

Componenti in metallo fuso utilizzati nelle apparecchiature industriali

Servizi di fusione di precisione

La fusione a cera persa di precisione consente di ottenere componenti metallici quasi definitivi con un'eccezionale accuratezza dimensionale e una qualità superficiale eccellente, ideale per parti complesse che richiedono tolleranze ristrette in diverse applicazioni industriali.

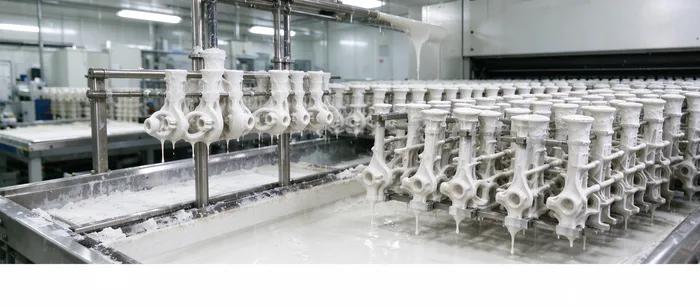
Modelli in cera per la microfusione

Fusione personalizzata con geometria complessa

Produciamo componenti complessi, a parete sottile e con sottosquadri, difficili da lavorare meccanicamente, utilizzando modelli in cera per replicare con precisione le caratteristiche più delicate.

Richiedi un preventivo
Gusci ceramici riempiti con lega fusa

Capacità di lavorazione di materiali multi-lega

È disponibile un'ampia selezione di leghe, tra cui acciaio inossidabile, acciaio al carbonio, leghe di rame e superleghe, per soddisfare i requisiti di resistenza, corrosione o resistenza al calore.

Richiedi un preventivo
Componenti finiti ottenuti mediante fusione di precisione dopo la lavorazione secondaria.

Elaborazione secondaria in un unico punto

Vengono offerti servizi a valore aggiunto quali lavorazioni meccaniche, finitura superficiale, trattamento termico e controlli non distruttivi, al fine di fornire componenti finiti pronti all'uso.

Richiedi un preventivo

Specifiche tecniche per la microfusione

Le specifiche per la microfusione definiscono i requisiti standardizzati per la realizzazione dei modelli in cera, la costruzione del guscio, la fusione, la colata, il post-trattamento e l'ispezione. Garantiscono precisione dimensionale costante, qualità superficiale, proprietà meccaniche e tracciabilità dei getti.

Specifiche tecniche per la microfusione
ArticoloDescrizione delle specifiche
Modello in ceraI modelli in cera devono essere privi di crepe, deformazioni e imperfezioni superficiali; il controllo dimensionale viene effettuato prima del rivestimento del guscio.
Guscio in ceramicaIl guscio ceramico deve possedere sufficiente resistenza e permeabilità, con un tempo di asciugatura controllato per evitare la formazione di crepe durante la deceratura.
Fusione e colataLa temperatura di fusione, il tempo di mantenimento e la velocità di colata devono rispettare gli standard delle leghe per ridurre la porosità gassosa e le inclusioni.
Tolleranza dimensionaleLa precisione dimensionale è conforme alla norma ISO 8062 e le caratteristiche critiche vengono ispezionate con macchine di misura a coordinate (CMM) o calibri.
Qualità della superficieLa finitura superficiale e i difetti quali giunzioni a freddo, inclusioni di scorie e porosità puntiformi vengono controllati secondo i criteri di accettazione concordati.
Prove sui materiali e meccanicheLa composizione chimica e le proprietà meccaniche (resistenza alla trazione, durezza) sono verificate tramite rapporti di analisi di laboratorio.
Ispezione NDTSu richiesta del cliente, per i getti critici sono disponibili test non distruttivi quali PT, UT o raggi X.

Fusioni di precisione per applicazioni ad alte prestazioni

La fusione di precisione a cera persa per applicazioni ad alte prestazioni produce componenti metallici di elevata integrità che resistono a sollecitazioni, temperature, corrosione e carichi di fatica estremi. Questi componenti, quasi a forma definitiva, soddisfano rigorose specifiche ingegneristiche per ambienti operativi critici per la sicurezza ed esigenti.

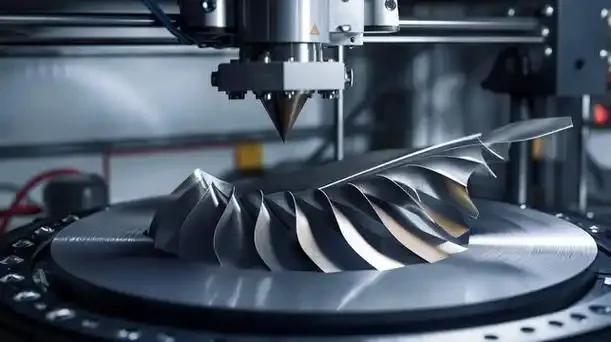
Componenti fusi per turbine aerospaziali

Componenti aerospaziali

Le pale delle turbine, gli ugelli e i componenti strutturali sono realizzati in superleghe, garantendo prestazioni meccaniche stabili alle alte temperature e pressioni tipiche dei motori a reazione.

Componenti in fusione per turbine di generazione di energia

Apparecchiature per la generazione di energia

I componenti delle turbine a vapore, le palette delle turbine a gas e i raccordi delle caldaie sono prodotti per resistere ai cicli termici e all'ossidazione, garantendo un funzionamento affidabile e duraturo delle centrali elettriche.

Apparecchiature mediche con componenti fusi di precisione

Impianti medici e strumenti chirurgici

Per la produzione di impianti ortopedici e strumenti chirurgici si utilizzano fusioni in acciaio inossidabile biocompatibile e in lega di cobalto-cromo, che soddisfano rigorosi standard di biocompatibilità e pulizia.

Componenti per valvole e controllo del flusso in fusione resistenti alla corrosione

Componenti per pozzi petroliferi e di gas

Le guarnizioni delle valvole, i corpi di controllo del flusso e i componenti di collegamento realizzati in leghe resistenti alla corrosione sopportano alte pressioni e fluidi chimici aggressivi nei sistemi di pozzo.

Blocco motore ad alte prestazioni in alluminio pressofuso

Componenti per auto da corsa e di alta gamma

Staffe ad alta resistenza, alloggiamenti per turbocompressori e componenti di scarico offrono leggerezza, prestazioni e resistenza alla fatica per motori da competizione e veicoli ad alte prestazioni.

Componenti strutturali in fusione ad alta affidabilità

Hardware per la difesa e gli armamenti

Componenti strutturali e per munizioni ad alta affidabilità garantiscono resistenza e robustezza costanti anche in condizioni estreme sul campo e in combattimento.

Vantaggi della fusione a cera persa

  • Eccellente precisione dimensionale e finitura superficiale.

    Consente di ottenere tolleranze ristrette e superfici lisce, riducendo notevolmente o eliminando le successive lavorazioni meccaniche.

  • Capacità di realizzare forme altamente complesse

    È possibile realizzare sottosquadri, pareti sottili e intricate caratteristiche interne, impossibili da ottenere con molti altri metodi di fusione.

  • Ampia selezione di leghe

    È in grado di lavorare leghe difficili da trattare, tra cui acciaio inossidabile, superleghe, cobalto-cromo e materiali resistenti al calore.

  • Buona integrità metallurgica

    La fusione e la colata controllate riducono al minimo i difetti di grandi dimensioni, producendo getti di alta qualità adatti ad applicazioni critiche ad alte prestazioni.

Svantaggi della fusione a cera persa

  • Tempi di produzione lunghi

    Diverse fasi, tra cui la creazione del modello in cera, la realizzazione del guscio e la lenta essiccazione, allungano l'intero ciclo di produzione.

  • Costo unitario relativamente elevato

    Il processo di produzione del guscio, che richiede molta manodopera, e l'utilizzo di gusci ceramici di consumo, lo rendono più costoso della fusione in sabbia o della pressofusione.

  • Limite di dimensione

    Non è economicamente vantaggioso per fusioni di grandi dimensioni; è adatto principalmente per componenti di piccole e medie dimensioni.

  • Rischio di difetti correlati al guscio

    Una resistenza del guscio inadeguata o un controllo insufficiente della deceratura possono causare crepe nel guscio, inclusioni di sabbia e imperfezioni superficiali sui pezzi fusi.

Che cos'è la pressofusione?

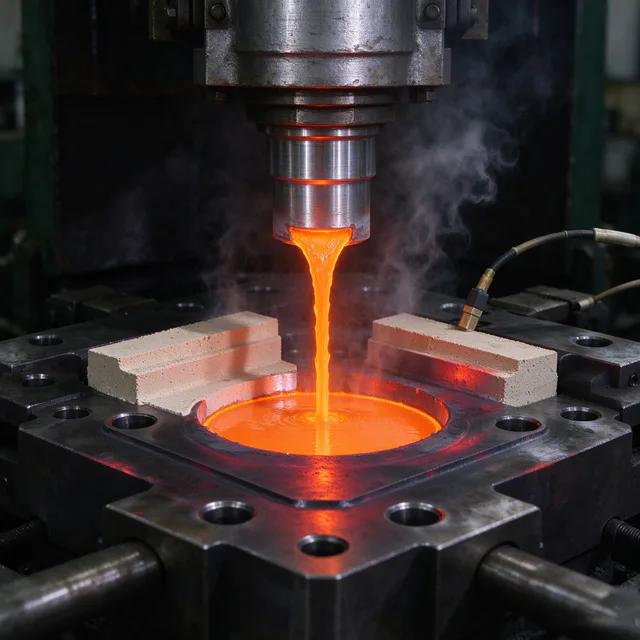
La pressofusione è un processo di formatura dei metalli ad alto volume che inietta una lega non ferrosa fusa ad alta pressione e alta velocità in una cavità di stampo in acciaio temprato. Il metallo fuso si solidifica rapidamente all'interno dello stampo per produrre pezzi quasi definitivi con buona uniformità dimensionale e finitura superficiale liscia. È ampiamente utilizzata per componenti in lega di alluminio, zinco e magnesio nei settori automobilistico, elettronico ed degli elettrodomestici, grazie ai tempi di ciclo rapidi e all'eccellente idoneità alla produzione di massa.

Richiedi subito un preventivo
Schema del processo di pressofusione

Servizi di pressofusione online per componenti di precisione personalizzati

Il nostro servizio di pressofusione online fornisce componenti di precisione personalizzati in leghe non ferrose. Dalla revisione del progetto ai componenti finiti, offriamo un supporto completo e semplificato, studiato su misura per le vostre esigenze di produzione in serie.

Ingegnere che esamina i disegni di pressofusione

Progettazione personalizzata e analisi DFM (Design for Manufacturing)

Analizziamo i vostri disegni e offriamo un feedback DFM (Design for Manufacturing) per ottimizzare la struttura del pezzo, evitare difetti di fusione e ridurre i rischi relativi agli stampi prima della loro realizzazione.

Richiedi un preventivo
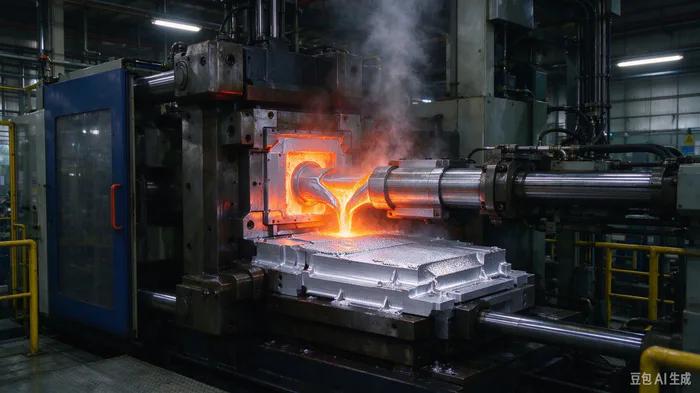
macchina per pressofusione ad alta pressione

Pressofusione di precisione ad alta velocità

Leghe di alluminio, zinco o magnesio fuso vengono iniettate ad alta pressione in stampi di acciaio temprato per produrre componenti con tolleranze ristrette e superficie liscia.

Richiedi un preventivo
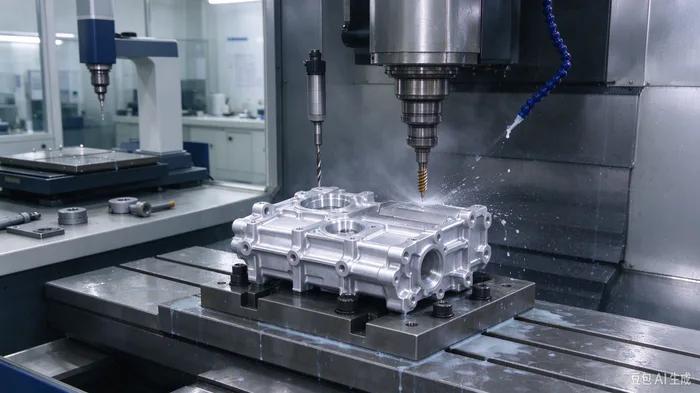
Lavorazione CNC di componenti pressofusi

Operazioni secondarie a valore aggiunto

Offriamo processi di lavorazione successivi, tra cui lavorazione CNC, sbavatura, lucidatura, verniciatura a polvere e placcatura, per fornire componenti pronti per l'assemblaggio.

Richiedi un preventivo
Componenti pressofusi nella produzione di massa

Campionamento rapido e produzione di massa

Offriamo supporto per la campionatura di prototipi e una produzione stabile ad alto volume, con un monitoraggio trasparente dello stato di avanzamento degli ordini per il tuo progetto online.

Richiedi un preventivo

Materiali per pressofusione

Gli stampi per pressofusione sono realizzati in acciaio temprato di alta qualità, progettato per resistere a temperature e pressioni estreme. I getti sono prodotti principalmente con leghe non ferrose, selezionate per la loro eccellente fluidità, i bassi punti di fusione e la resistenza alla corrosione. Le leghe ferrose vengono utilizzate per applicazioni specializzate e soggette ad elevata usura. Le leghe standard che supportiamo sono elencate di seguito. Su richiesta sono disponibili anche leghe personalizzate.

Acciaio H13
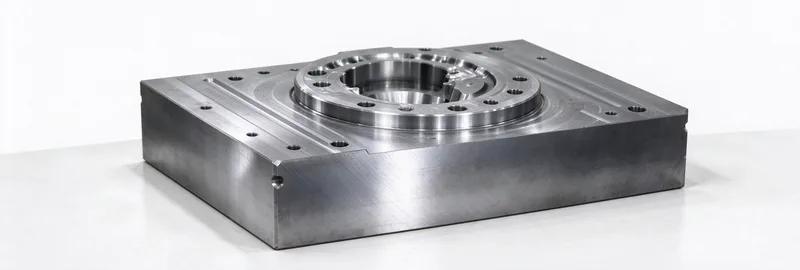
Piastra per stampi in acciaio per utensili temprato H13

Acciaio H13

Presenta un'eccellente resistenza e tenacità alle alte temperature. Offre resistenza alla fessurazione da calore e mantiene la sua durezza anche in caso di esposizione prolungata ad alte temperature. È la scelta ideale per stampi per pressofusione di alluminio e magnesio che richiedono elevata durata e precisione.

Nota: la scelta del materiale di pressofusione ottimale, in base all'applicazione specifica, alla geometria, all'ambiente e al budget, è fondamentale. Per soluzioni basate sui dati, si prega di contattare i nostri ingegneri.

Lavorazione CNC post-fusione

Offriamo soluzioni complete di lavorazione di precisione per componenti pressofusi. Grazie a una strategia di lavorazione ottimizzata, otteniamo tolleranze dimensionali ristrette e realizziamo caratteristiche complesse, aiutandovi a ridurre i tempi di ciclo e a controllare i costi per componenti finiti pronti per l'assemblaggio.

  • Fresatura e tornitura multiasse di alta precisione per elementi di montaggio, filettature e superfici di tenuta.
  • Elettroerosione/taglio a filo per contorni complessi, angoli interni netti e dettagli fini difficili da realizzare con metodi convenzionali.
  • Finitura secondaria e ispezione CMM: sbavatura, trattamento superficiale e verifica dimensionale per garantire una qualità costante.
Richiedi subito un preventivo

Garanzia di qualità e uniformità per la pressofusione

Applichiamo rigorosi controlli di qualità end-to-end lungo l'intero processo di pressofusione per mantenere dimensioni, qualità superficiale e proprietà del materiale stabili, garantendo fusioni uniformi e affidabili per i vostri progetti ad alto volume.

Supporto tecnico e ingegneristico di livello esperto in DFM (Design for Manufacturing)

Il nostro team di ingegneri fornisce analisi approfondite di progettazione per la produzione (DFM) e preventivi competitivi con largo anticipo. Questo garantisce che i vostri componenti siano ottimizzati in termini di costi, prestazioni ed efficienza produttiva prima dell'inizio dei lavori, assicurando la qualità e accelerando i tempi di realizzazione del progetto.

Inizia oggi stesso il tuo progetto di pressofusione personalizzato.

Accelera lo sviluppo del tuo prodotto scegliendo un partner di produzione noto per precisione, flessibilità e affidabilità.

Richiedi subito un preventivo

Qual è il principio di funzionamento della fusione in sabbia?

La fusione in sabbia permette di realizzare componenti metallici utilizzando stampi di sabbia, una tecnica adatta per fusioni complesse, di grandi dimensioni e per produzioni da basse a medie.

  1. La sabbia fine mescolata con un legante viene compattata attorno a uno stampo per formare la cavità dello stampo stesso.

  2. Lo stampo viene rimosso con cura per lasciare una cavità vuota che corrisponda alla forma del pezzo desiderato.

  3. I canali di colata e di risalita sono progettati per l'alimentazione del metallo fuso e la compensazione del ritiro.

  4. Il metallo liquido viene versato nella cavità dello stampo attraverso il sistema di colata per gravità.

  5. Il metallo fuso si raffredda e si solidifica gradualmente all'interno dello stampo di sabbia.

  6. Lo stampo di sabbia viene frantumato per estrarre il pezzo fuso finito, che verrà poi pulito e rifinito.

Controllo qualità della fusione in sabbia

In Tianrui Electronics, il controllo qualità permea ogni fase della fusione in sabbia, dalla realizzazione del modello, allo stampaggio, alla colata fino all'ispezione finale del getto. Grazie al supporto dei sistemi ISO 9001, forniamo getti robusti e affidabili che soddisfano i rigorosi requisiti per applicazioni nel settore automobilistico, industriale e dei macchinari pesanti.

  • Ispezione e metrologia avanzate

    Utilizziamo apparecchiature di collaudo ad alta precisione per una verifica completa della qualità. Gli spettrometri ottici analizzano la composizione del metallo fuso, le macchine di misura a coordinate (CMM) controllano le geometrie complesse e i test a ultrasuoni rilevano i difetti interni nascosti per garantire l'integrità della fusione.

  • Validazione completa dei materiali e delle prestazioni

    Ogni lotto di produzione viene sottoposto a una rigorosa validazione, che comprende la certificazione spettrometrica dei materiali, test delle proprietà meccaniche (resistenza alla trazione, durezza), verifiche di stabilità dimensionale e test di tenuta per garantire prestazioni stabili in condizioni di lavoro.

  • Controllo di processo e prevenzione dei difetti

    Utilizziamo la simulazione del flusso di stampaggio e il controllo della solidificazione per stabilizzare la qualità della fusione, ottenendo un'elevata percentuale di successo nell'ispezione del primo articolo. L'analisi delle cause profonde e le azioni correttive vengono attivate tempestivamente in caso di non conformità, al fine di ridurre al minimo i ritardi per i vostri progetti.

Preparazione dello stampo in sabbia per la colata
Fusione del metallo in uno stampo di sabbia
Ispezione dei pezzi fusi in sabbia
Fusioni in sabbia finite, pronte per la consegna.

Carica i tuoi file di progettazione

Avviare immediatamente la produzione

Richiedi subito un preventivo