定制金属模具服务
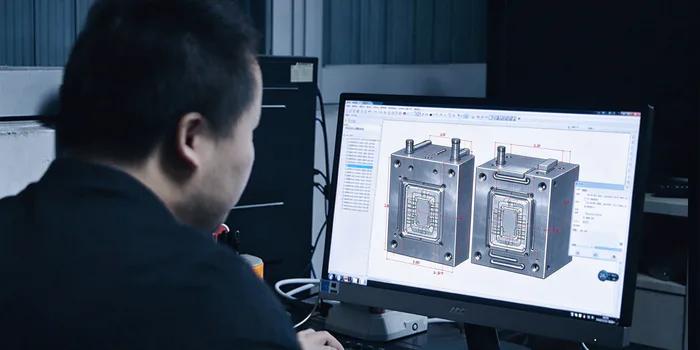
更快获得可直接用于生产的金属模具。只需上传您的 3D 模型,即可立即获得报价和 DFM(面向制造的设计)分析;最快 12 个工作日内,您即可获得经过全面测试和认证的模具。
- 即时报价和DFM反馈,帮助您及早发现成型风险并优化产品设计。
- 根据您的生产量、材料要求和操作条件,选择理想的模具钢材和制造工艺。
- 全面的质量控制,确保型腔精度、尺寸一致性和模具使用寿命长。
- 提供端到端支持,包括模具试验、样品检验和任何必要的调整,交付后即可立即进行批量生产。
- 简化项目工作流程,加快开发速度,帮助您满足紧迫的上市期限。
启动新的金属模具项目!
立即获取定制原型零件的报价
上传您的CAD文件请点击此处上传您的CAD文件。支持的格式:STEP、STP、IGES、STL、OBJ、3MF、SAT、SLDPRT、X_T 您的文件将得到安全保密的保存。
深受国内外工程师和采购经理的信赖
- 从业年限
- 15岁以上
- 定制零件设计
- 50,000+
- 顾客已服务
- 2000+
- 准时交付
- 99.8%+
深受众多公司信赖
天瑞电子已为超过 2,000 家客户提供了可靠的解决方案,并将超过 50,000 个定制零件设计变为现实。
什么是金属铸造?
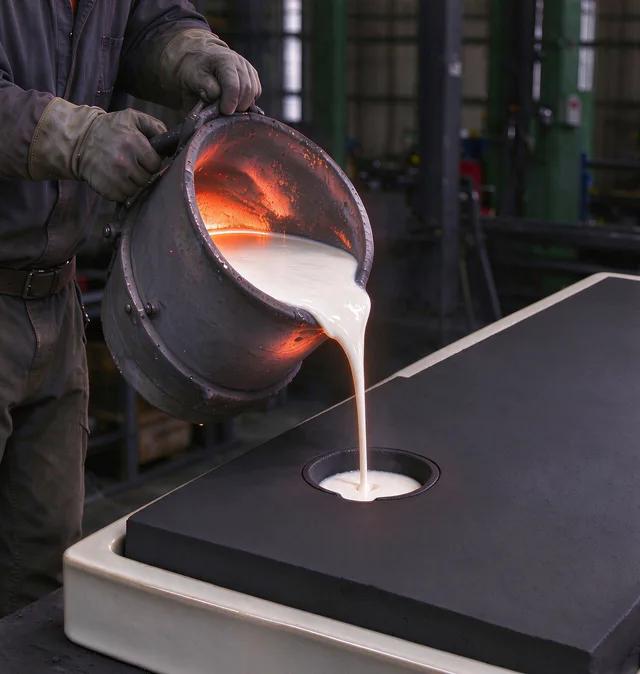
金属铸造是一种制造工艺,将金属加热至熔化,浇注到预先准备好的模腔中,然后使其冷却凝固。所得零件随后经过清洗和后处理,最终制成金属部件。该方法能够高效生产具有复杂几何形状和不同尺寸的金属零件,并且适用于多种材料,包括铸铁、铝合金和铜合金。它广泛应用于机械、汽车制造和家用电器等领域。可以选择不同的铸造技术来平衡成本、精度和产量要求;然而,该工艺需要严格控制铸造缺陷,例如气孔和缩孔,并且某些铸件可能需要额外的机械加工或表面处理才能满足特定的精度和功能要求。
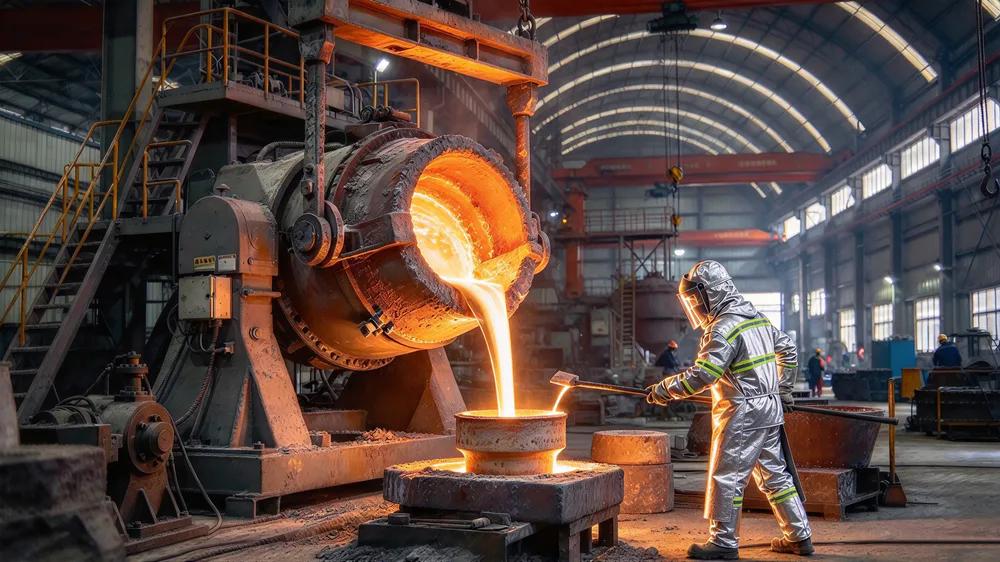
精密零件定制金属铸造服务
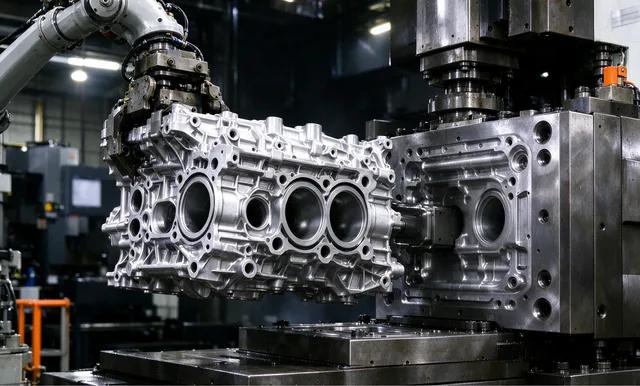
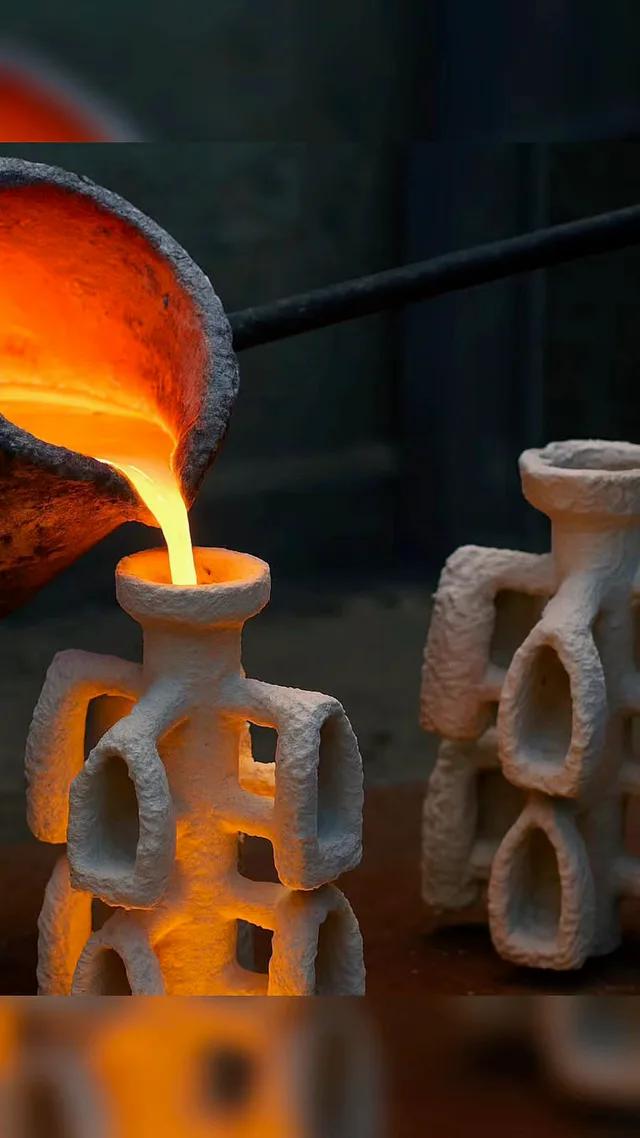
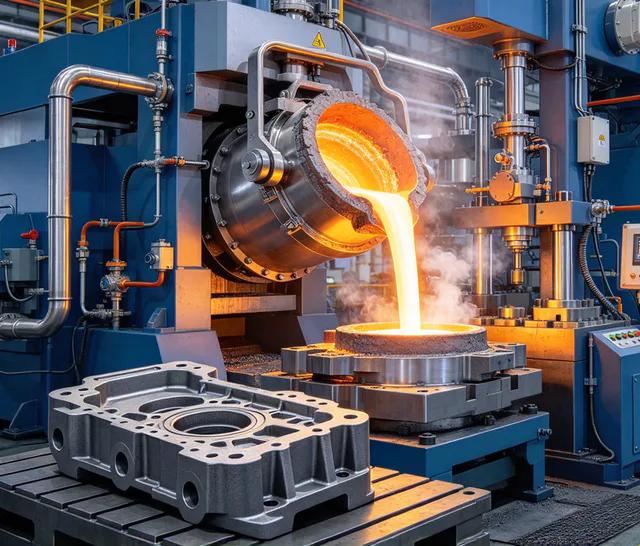
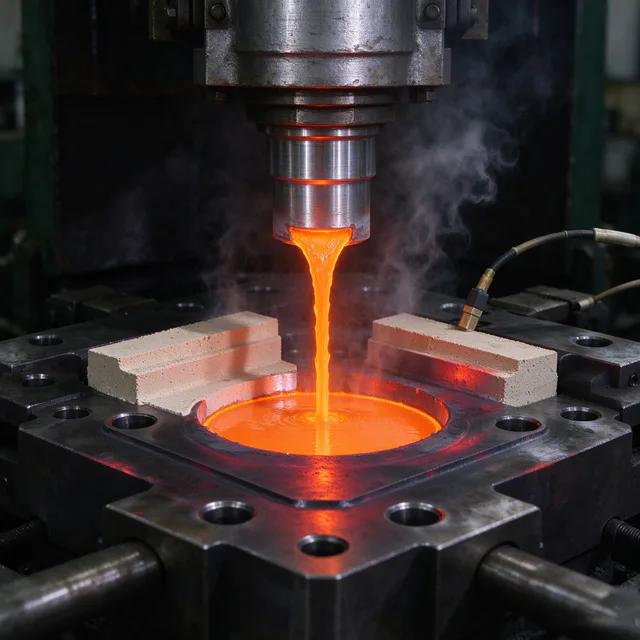
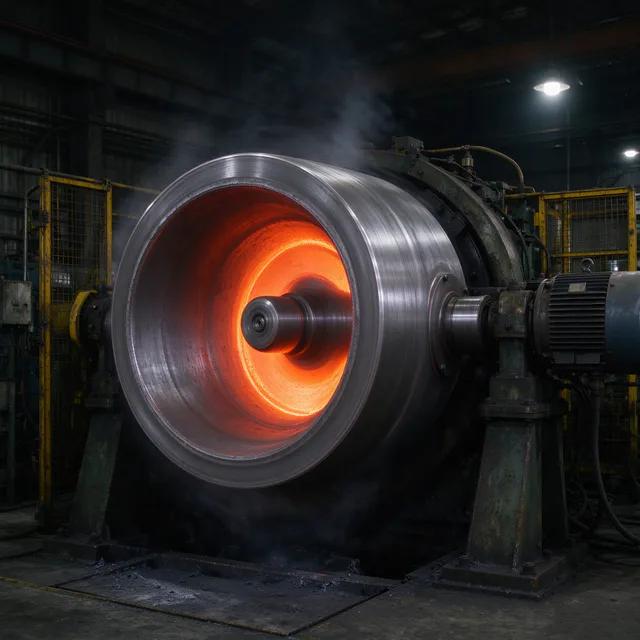
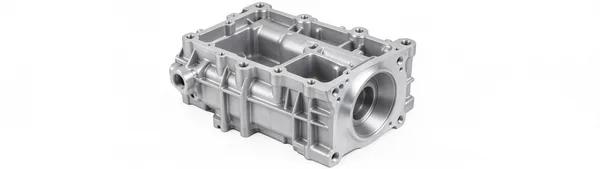
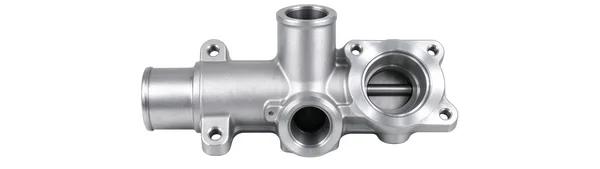
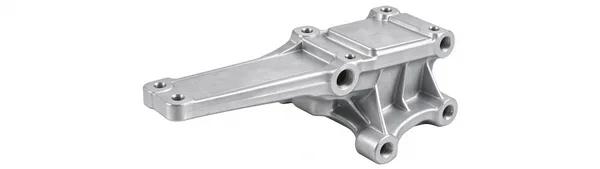
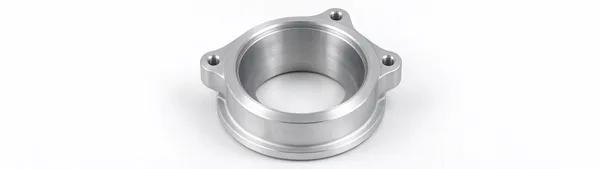
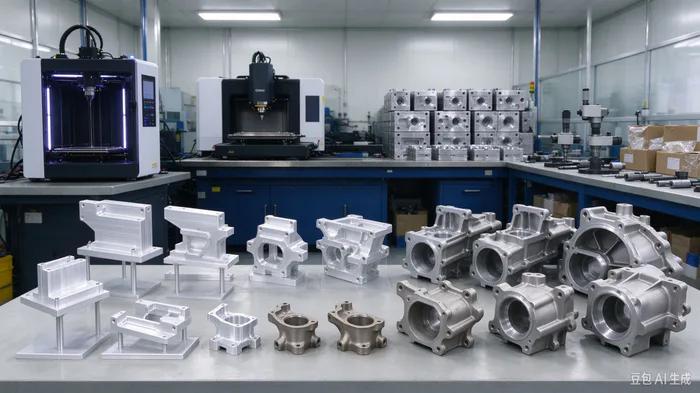
金属铸件展示
金属铸造的工作原理是什么?
我们的生产系统结合了先进的铸造技术和严格的质量控制,制造出满足严苛性能和可靠性要求的精密零部件。
模具准备
制造一个模具,其型腔与铸件的反向轮廓相匹配,从而确定金属部件的最终形状。
材料熔化
将金属锭和回收废料装入炉中,加热至熔点以上形成液态熔融金属,并在去除炉渣和气体的同时调整成分。
熔融提纯
对熔融金属进行脱气、除渣和精炼,以减少内部孔隙和夹杂物,提高铸件的密度和机械性能。
门控设置
预热模具,设置浇口、冒口和排气口,以避免冷闭和粘连,并为金属流动和气体逸出提供通道。
模具填充(浇注)
利用重力、压力或离心力,将熔融金属稳定地倒入模腔中,直至模腔完全充满。
通风与喂养
腔体内的空气通过排气孔排出;上升管储存额外的熔融金属,以补偿凝固过程中的体积收缩,防止收缩腔的形成。
凝固与结晶
熔融金属在空腔内散发热量,由液态变为固态,并通过有序的原子结晶形成金属晶粒结构。
冷却与成型
继续散热,直到整个铸件冷却到固相线温度以下并保持固定的固体形状。
摇动/脱模
冷却至合适的温度后,打破砂模或打开金属模具,取出铸件。
后期处理和清洗
去除浇口和冒口,打磨毛刺和飞边,喷砂清理表面,并根据需要进行热处理、检验或机械加工,以获得成品零件。
如何为您的项目选择合适的金属铸造工艺
铸造工艺的选择直接决定了最终零件的质量、单位成本和生产周期。凭借超过15年的行业经验,我们总结了以下关键选择标准,以帮助您快速确定最合适的铸造方案。
| 物品 | 砂型铸造 | 压铸 | 熔模铸造 | 离心铸造 | 低压铸造 |
|---|---|---|---|---|---|
| 零件复杂度 | 中等至高硬度,适用于大型零件和内部空腔 | 中等硬度,适用于薄壁零件;深度倒角有限。 | 非常高、结构复杂、壁薄、形状不规则 | 低,仅旋转/轴对称部件 | 中等大小、常规的薄壁外壳 |
| 典型尺寸 | 从极小到特大 | 小型和中小型 | 小号到中小号 | 管子、套管、环 | 中型外壳,轮子 |
| 壁厚 | ≥3毫米 | 铝/锌:0.5~1.5mm,优良的薄壁 | ≥0.5mm,超精细特征 | 壁厚均匀,并非超薄。 | 2~5mm,厚度均匀的薄壁 |
| 表面处理 | Ra 25~100μm 差 | Ra 1.6~6.3μm 良好 | Ra 1.6~3.2μm 优异 | 内表面粗糙,外表面光滑 | Ra 3.2~12.5μm 良好 |
| 尺寸公差 | 低的 | 高的 | 高的 | 中等的 | 中高 |
| 材质选项 | 几乎所有铸造合金 | 仅限铝、锌、镁压铸合金 | 碳钢、不锈钢、高温合金、铝、铜 | 铸铁、钢、铜合金 | 主要成分为铝合金 |
| 批量生产的单位成本 | 小批量生产成本低;大批量生产成本适中 | 适用于大批量生产;模具成本高 | 高价值部件成本较高 | 管/环质量成本效益高 | 中等批量 |
| 工具投资 | 低(木纹/塑料图案) | 高强度硬化钢模具 | 中等蜡模 | 低至中等简单模具 | 中高档金属模具 |
| 典型应用 | 泵壳、阀门、框架、大型外壳 | 连接器外壳、散热器、汽车和家用电器部件 | 涡轮叶片、阀门部件、精密五金件、医疗组件 | 管子、衬套、滚轮、铜环 | 汽车车轮、气缸盖、储能装置 |
| 主要优势 | 灵活、无限尺寸、快速图案变化 | 循环速度快、效率高、表面处理效果好、易于自动化 | 铸造难加工合金,超精细细节 | 致密颗粒,低收缩孔隙率 | 低孔隙率、填充稳定、密度好 |
| 局限性 | 表面粗糙,加工余量大 | 合金种类有限、存在孔隙风险、热处理限制 | 交货周期长,单价高 | 仅轴对称旋转部件 | 周期慢,复杂形状有限 |
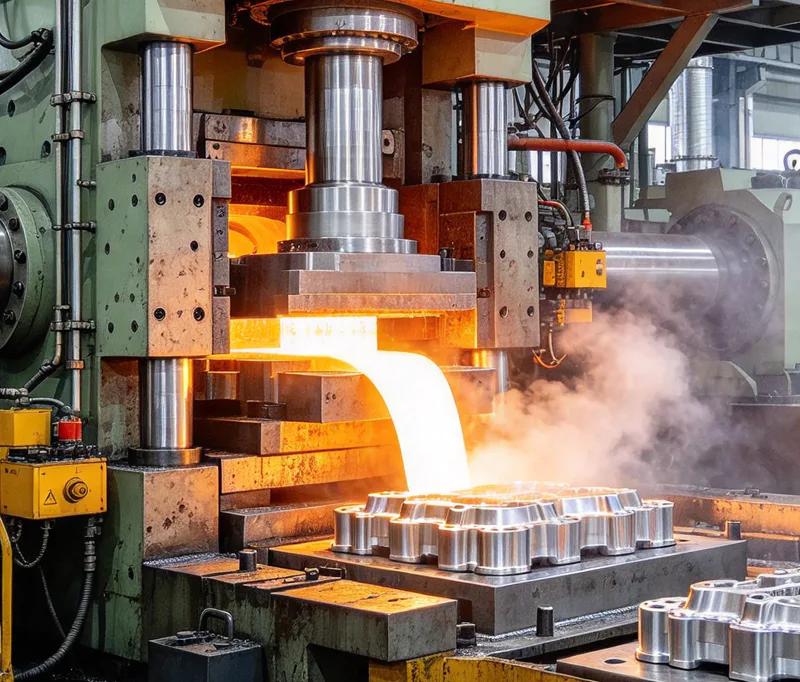
金属铸造的优势
金属铸造是一种广泛应用的制造方法,它将熔融金属浇注到模腔中,形成接近最终形状的零件。它可加工多种金属材料,并能灵活制造各种零件几何形状,因此在汽车、电子和机械行业中应用广泛。
1. 高度设计自由度
它可以制造出内部空腔、曲面轮廓和复杂特征的复杂形状,而这些形状用机械加工很难或成本很高。
2. 广泛的材料兼容性
可以铸造多种金属和合金,包括铝、黄铜、铸铁、不锈钢和高温合金,以满足不同的性能要求。
3. 适用于小批量和大批量生产
它适用于一次性原型制作、小批量定制零件以及大规模生产,并且可以根据订单量调整模具成本。
金属铸造的应用
金属铸造是制造金属部件的基础制造方法,其成品铸件被广泛应用于许多工业领域,用于制造结构件、功能件和高温承重件。
1. 汽车行业
铸造工艺生产汽车关键零部件,如发动机缸体、气缸盖和悬架支架,这些零部件在工作条件下需要良好的强度和抗振性能。
2. 电气与电子领域
连接器外壳、散热器和电源附件采用铝和黄铜铸件,提供可靠的导电性和散热性能。
3. 通用机械及流体设备
泵体、阀体和齿轮箱通常采用铸造工艺制造,适合承受压力并在流体传输系统中稳定运行。
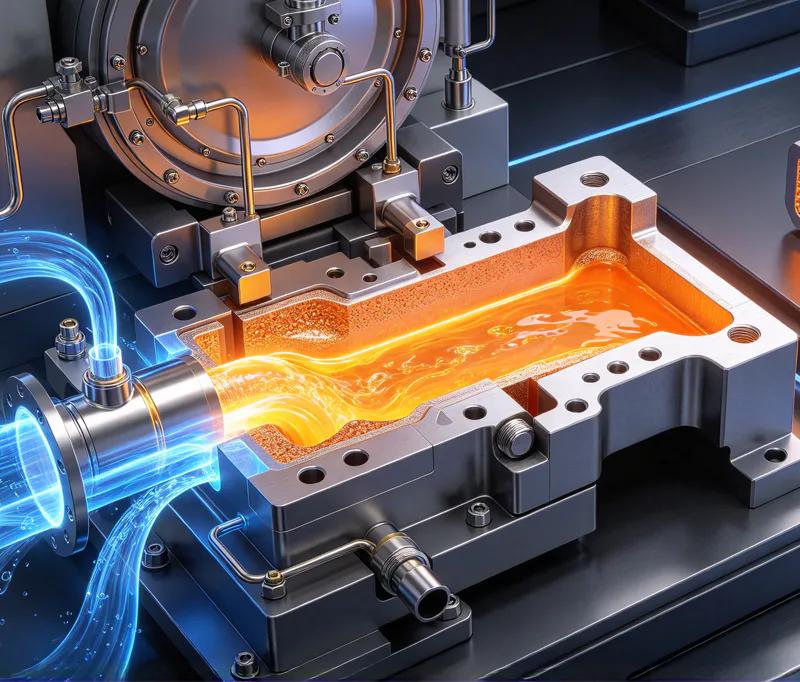
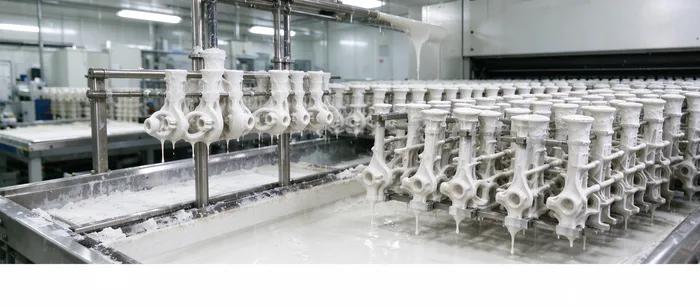
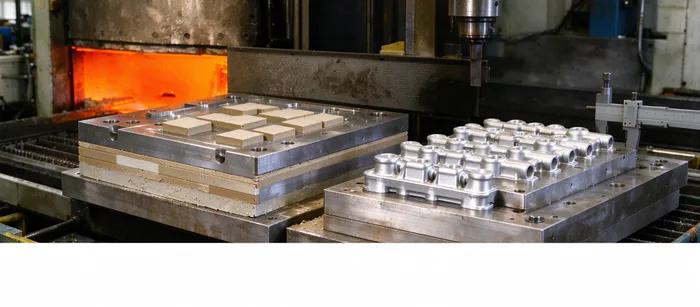
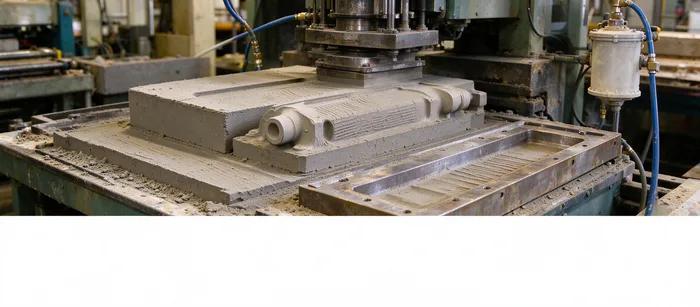
熔模铸造技术规范
熔模铸造规范对蜡模制作、壳体成型、熔炼、浇注、后处理和检验等环节都制定了标准化的要求。这些规范确保铸件的尺寸精度、表面质量、机械性能和可追溯性均保持一致。
| 物品 | 规格说明 |
|---|---|
| 蜡模 | 蜡模应无裂纹、变形和表面瑕疵;在壳体涂层之前进行尺寸检查。 |
| 陶瓷壳 | 陶瓷壳必须具有足够的强度和透气性,并且干燥时间必须得到控制,以避免在脱蜡过程中壳体开裂。 |
| 熔化和浇注 | 熔化温度、保温时间和浇注速度应符合合金标准,以减少气孔和夹杂物。 |
| 尺寸公差 | 尺寸精度符合 ISO 8062 标准,关键特征采用三坐标测量机或量规进行检验。 |
| 表面质量 | 根据约定的验收标准检查表面光洁度和缺陷,如冷隔、夹渣和针孔气孔。 |
| 材料与机械测试 | 化学成分和机械性能(抗拉强度、硬度)通过实验室测试报告进行验证。 |
| 无损检测 | 根据客户要求,可对关键铸件进行PT、UT或X射线等无损检测。 |
用于高性能应用的精密铸造
精密熔模铸造工艺适用于高性能应用,可制造出高完整性的金属部件,这些部件能够承受极端应力、温度、腐蚀和疲劳载荷。这些近净成形部件符合严格的工程规范,适用于安全至关重要且要求严苛的运行环境。
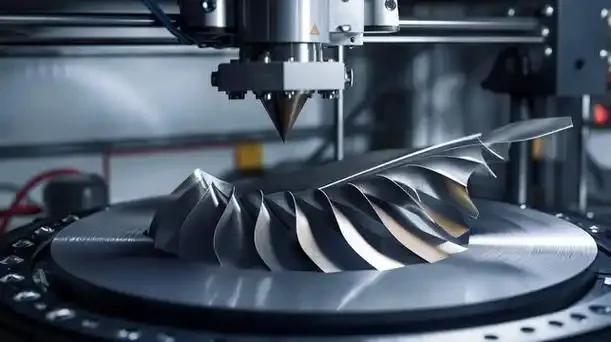
航空航天部件
涡轮叶片、喷嘴和结构配件均采用高温合金铸造,在喷气发动机的高温高压下保持稳定的机械性能。
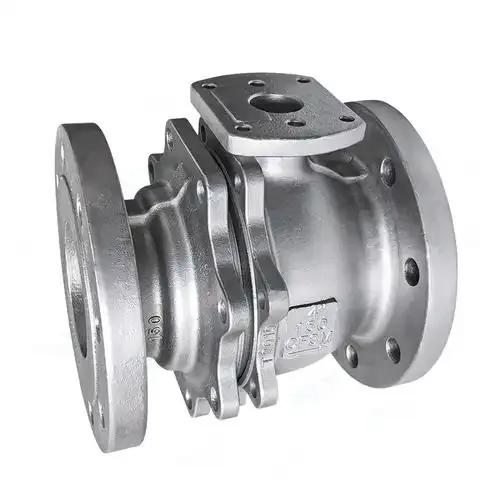
发电设备
蒸汽轮机部件、燃气轮机叶片和锅炉配件的生产旨在抵抗热循环和氧化,从而确保电厂长期可靠运行。
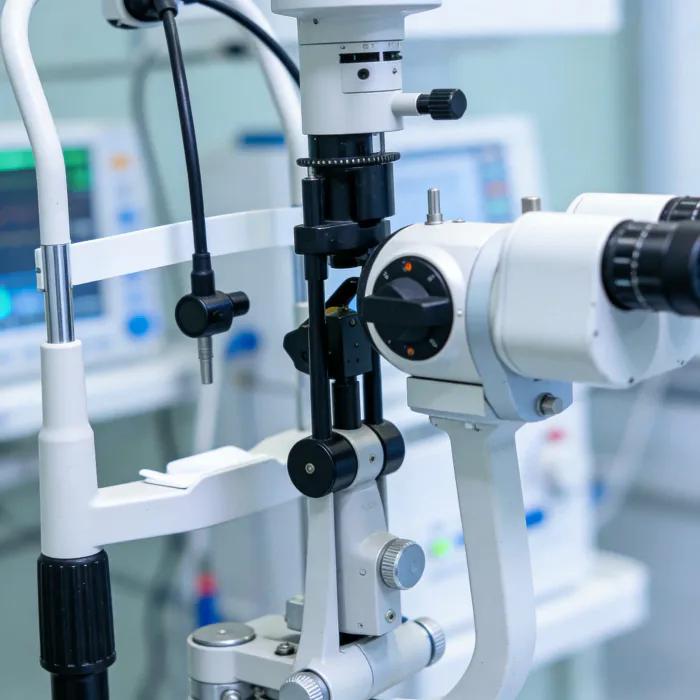
医疗植入物和外科器械
生物相容性不锈钢和钴铬合金铸件用于骨科植入物和手术器械,符合严格的生物相容性和清洁度标准。
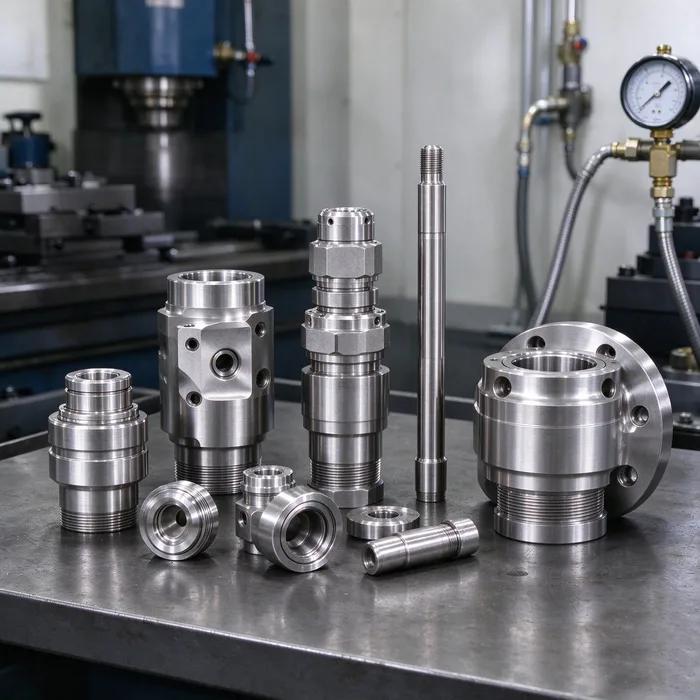
石油天然气井下部件
采用耐腐蚀合金制成的阀门内件、流量控制体和连接器组件能够承受油井系统中的高压和腐蚀性化学介质。
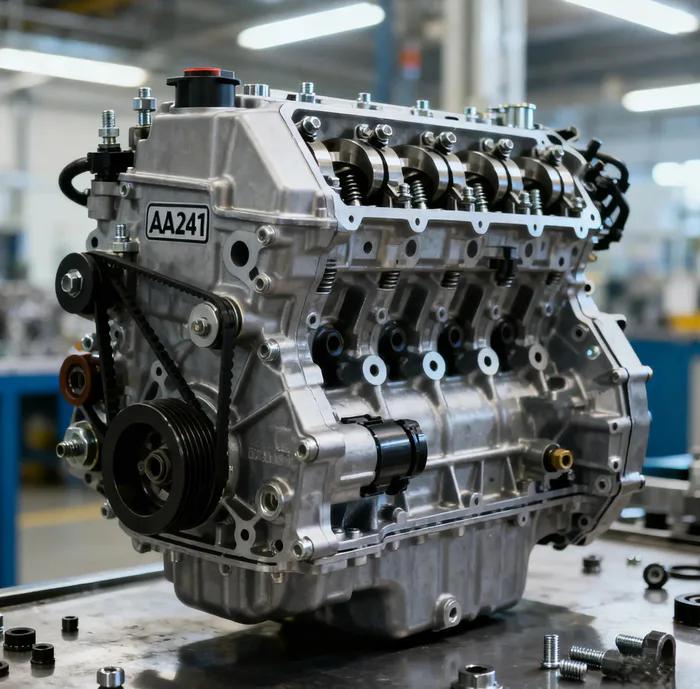
赛车及高端汽车零部件
高强度支架、涡轮壳体和排气部件为赛车发动机和高性能车辆提供轻量化性能和抗疲劳性。
国防与武器硬件
高可靠性结构件和弹药组件在恶劣的野外和作战条件下提供一致的强度和抗冲击性。
熔模铸造的优势
优异的尺寸精度和表面光洁度
它能实现严格的公差和光滑的表面,大大减少或消除后续的机械加工工作。
具备处理高度复杂形状的能力
用这种方法可以形成许多其他铸造方法无法实现的倒扣、薄壁和复杂的内部结构。
多种合金选择
它支持加工难以加工的合金,包括不锈钢、高温合金、钴铬合金和耐热材料。
良好的冶金完整性
可控熔化和浇注可最大限度地减少大缺陷,从而生产出适用于高性能关键应用的优质铸件。
熔模铸造的缺点
生产周期长
包括蜡模制作、外壳制作和缓慢干燥在内的多个步骤延长了整个制造周期。
单位成本相对较高
劳动密集型的壳体加工工艺和消耗性陶瓷壳体使其成本高于砂型铸造或压铸。
尺寸限制
对于非常大的铸件来说,这种方法并不经济;它主要适用于中小型零件。
壳体相关缺陷的风险
壳体强度或脱蜡控制不当会导致铸件出现壳体裂纹、砂粒夹杂和表面瑕疵。
什么是压铸?
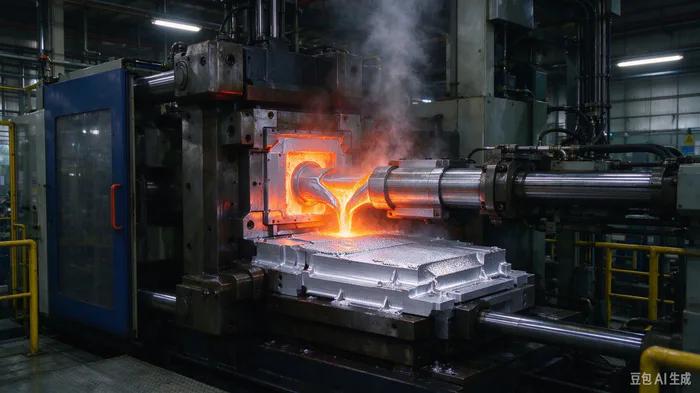
压铸是一种大批量金属成形工艺,它将熔融的有色合金在高压高速下注入硬化钢模腔中。熔融金属在模具内迅速凝固,从而生产出尺寸一致性好、表面光洁度高的近净成形零件。压铸广泛应用于汽车、电子和家电行业的铝、锌、镁合金零部件,具有生产周期短、非常适合大批量生产等优点。
立即获取报价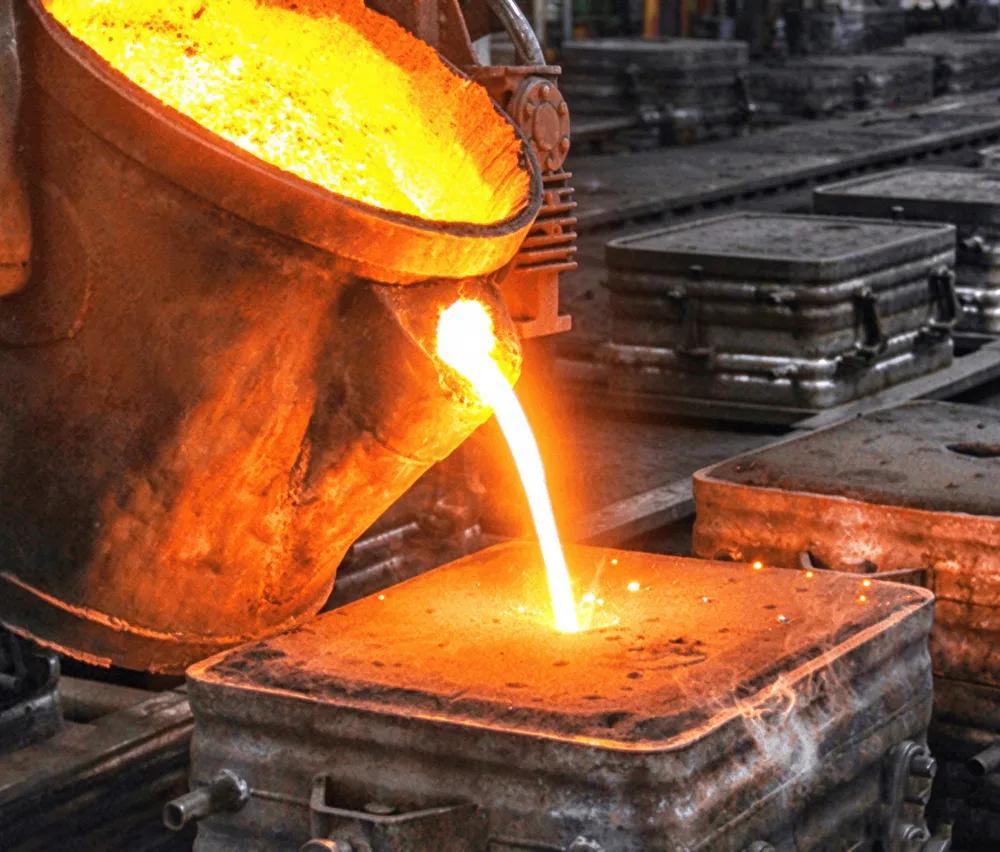
压铸材料
压铸模具采用优质硬化钢制造,可承受极端温度和压力。铸件主要采用有色合金,这些合金因其优异的流动性、低熔点和耐腐蚀性而被选中。铁合金则用于特殊的、高磨损的应用场合。我们支持的标准牌号如下所示。如有需要,我们也可提供定制合金。
H13钢
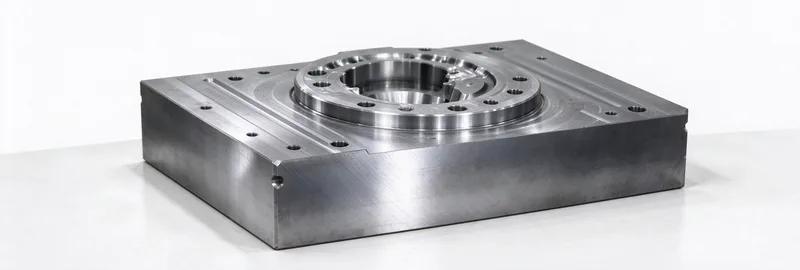
H13钢
具有优异的高温强度和韧性,抗热裂纹性能良好,即使长时间暴露于高温下也能保持硬度。是需要高耐久性和高精度的铝镁压铸模具的理想选择。
注意:根据具体应用、几何形状、环境和预算选择最佳压铸材料至关重要。请联系我们的工程师,获取基于数据的解决方案。
铸后数控加工
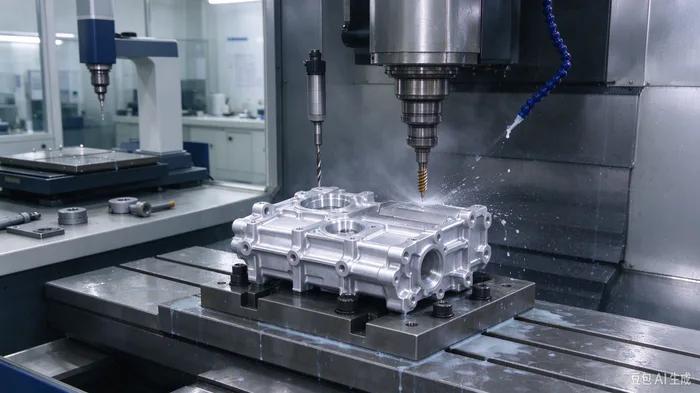
我们为压铸件提供一站式精密加工解决方案。通过优化加工策略,我们能够实现严格的尺寸公差和复杂的特征加工,帮助您缩短加工周期并控制成品装配组件的成本。
- 用于安装特征、螺纹和密封表面的高精度多轴铣削和车削
- 电火花加工/线切割适用于加工复杂轮廓、尖锐内角和传统加工难以处理的精细细节
- 二次精加工及三坐标测量检测:去毛刺、表面处理和尺寸验证,以确保质量一致性。
压铸件的质量与一致性保证
我们在整个压铸过程中实施严格的端到端质量控制,以保持稳定的尺寸、表面质量和材料性能,从而确保您的大批量项目获得均匀、可靠的铸件。
对来料合金原材料进行检验,以验证其化学成分和纯度。
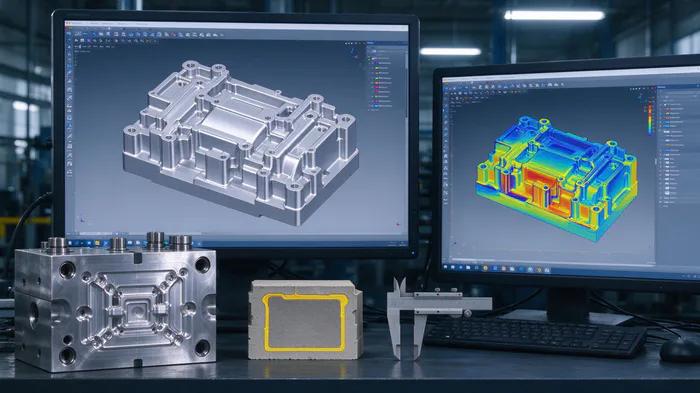
批量生产前,需进行专业的DFM审查和模具试制验证。
对关键铸造参数进行闭环监测:温度、压力和循环。
对模具和工具进行定期预防性维护和磨损检查。
在全面生产运行之前,对每个新批次进行首件检验(FAI)。
连续在线取样、目视检查和尺寸测量检验。
后处理验证包括去毛刺、涂层和数控加工质量检查。
发货前进行最终验收,包括使用三坐标测量机进行测量和性能测试。
专家级DFM和工程支持
我们的工程团队提供深入的可制造性设计 (DFM) 分析,并提前提供具有竞争力的报价。这确保您的零件在开工前就已在成本、性能和生产效率方面达到优化,从而保证质量并加快项目进度。
砂型铸造的工作原理是什么?
砂型铸造是利用砂模形成金属零件,适用于复杂、大型和中小批量铸件。
将细砂与粘合剂混合后填充到模具周围,形成模腔。
小心地去除模板,留下与目标零件形状相匹配的空腔。
浇注系统和冒口通道用于熔融金属的输送和收缩补偿。
液态金属在重力作用下通过浇注系统注入模腔。
熔融金属在砂模内逐渐冷却凝固。
将砂模打碎,取出成品铸件进行清洗和精加工。
砂型铸造质量保证
天瑞电子对砂型铸造的每个环节都进行严格的质量控制,从制模、造型、浇注到最终铸件检验。在ISO 9001体系的支持下,我们提供坚固可靠的铸件,满足汽车、工业和重型机械应用领域的严格要求。
先进检测与计量
我们采用高精度检测设备进行全面质量验证。光学光谱仪分析熔融金属成分,三坐标测量机检测复杂几何形状,超声波检测则检测内部隐蔽缺陷,以确保铸件完整性。
完整的材料和性能验证
每一批产品都经过严格的验证,包括光谱材料认证、机械性能测试(抗拉强度、硬度)、尺寸稳定性检查和泄漏测试,以确保在工作条件下性能稳定。
过程控制与缺陷预防
我们采用模流模拟和凝固控制技术来稳定铸件质量,从而实现较高的首件检验合格率。对于不合格项,我们会迅速进行根本原因分析并采取纠正措施,以最大限度地减少项目延误。