TL;DR : Une plaque chauffante PTC en céramique offre une grande flexibilité aux équipementiers disposant déjà d'une structure chauffante qualifiée, tandis qu'une plaque chauffante PTC à coque en aluminium assure une interface mécanique et thermique plus intégrée. Le choix de la meilleure option dépend de quatre critères d'ingénierie : le temps de chauffe sous charge, l'uniformité de la température de surface, les exigences d'intégration et le coût total de production. Une conception sur mesure s'avère pertinente lorsque les configurations standard ne permettent pas d'atteindre la surface de chauffe, la géométrie de montage ou la distribution de température requises. Il n'existe pas de seuil de rentabilité universel ; celui-ci doit être calculé en fonction des coûts réels des composants, de l'outillage et de l'assemblage.
Les ingénieurs des fabricants d'équipement d'origine (OEM) qui développent des machines à café, des chauffe-plats compacts, des appareils de coiffure, des installations industrielles et des appareils électriques spécialisés sont souvent confrontés à une décision cruciale concernant les composants chauffants : doivent-ils se procurer un élément chauffant PTC en céramique nue ou acheter une plaque chauffante à coque en aluminium ?
Ces deux technologies utilisent des matériaux céramiques à coefficient de température positif. Cependant, leur comportement thermique dans l'équipement fini peut différer car la construction mécanique détermine la manière dont la chaleur est transférée à l'objet cible.
Un élément en céramique peut offrir une plus grande liberté pour la conception de dissipateurs thermiques spécifiques à l'équipement, mais il nécessite également une isolation électrique, un montage et une ingénierie structurelle supplémentaires.
Une plaque chauffante à coque en aluminium offre une interface métallique existante qui peut simplifier l'assemblage, bien que ses dimensions, sa résistance thermique et la distribution de la température de surface doivent encore être vérifiées.
Cette décision se complique lorsqu'un équipementier a besoin d'un temps de préchauffage précis, d'une uniformité de température acceptable et de performances de production reproductibles.
La plaque chauffante PTC idéale n'est pas simplement celle qui affiche la puissance nominale la plus élevée. Il s'agit de la configuration qui délivre une chaleur utile suffisante à la surface visée dans le temps imparti, tout en respectant les exigences électriques, mécaniques, de sécurité et de coût.
Ce guide compare les deux approches de construction en utilisant des critères de sélection technique, des calculs thermiques illustratifs, des méthodes de cartographie thermique, des configurations de produits Tianrui publiées et un cadre d'approvisionnement OEM pratique.
Comment se comparent côte à côte les plaques chauffantes PTC en céramique et celles à coque en aluminium ?
Le tableau 1 compare les deux constructions selon quatre dimensions d'ingénierie pertinentes pour l'achat par les équipementiers.
Tableau 1. Comparaison des plaques chauffantes PTC à coque en céramique et en aluminium
| Dimension de comparaison | Option A : Plaque chauffante en céramique PTC | Option B : Plaque chauffante PTC à coque en aluminium | Recommandation de sélection |
|---|---|---|---|
| vitesse d'échauffement | Cela dépend de la masse de la céramique, de l'extraction de chaleur, du montage et des structures thermiques ajoutées. | Comprend un élément métallique de dissipation thermique et une masse thermique supplémentaire. | Comparer les courbes de réchauffement mesurées de l'objet cible sous des charges identiques. |
| uniformité de la température de surface | Déterminé en grande partie par la disposition des céramiques et l'épandeur conçu par le fabricant d'origine. | Un boîtier en aluminium peut répartir la chaleur sur une surface définie. | Sélectionner en fonction de l'écart de température mesuré en plusieurs points |
| Intégration et sécurité électrique | Nécessite une électrode qualifiée, une isolation et un système de montage | Les logements et l'isolation existants peuvent simplifier l'intégration | La conception de coques en aluminium est plus simple lorsque les dimensions standard conviennent. |
| Coût de l'outillage et de la production | Peut réduire le coût des éléments achetés, mais augmente le travail d'assemblage du fabricant d'équipement d'origine (OEM). | Le prix des composants peut être plus élevé, mais les opérations d'intégration peuvent être réduites. | Comparez le coût total d'installation, l'outillage, l'inspection et le volume annuel. |
La comparaison démontre qu'aucune des deux constructions n'est universellement supérieure.
Un élément chauffant nu en céramique peut convenir aux fabricants maîtrisant l'assemblage d'éléments chauffants. Une plaque chauffante à enveloppe en aluminium peut être préférable lorsqu'un composant compact et prêt à l'intégration répond aux exigences de l'équipement.
Le principal compromis en matière d'ingénierie réside dans le choix entre la flexibilité de conception et l'intégration du système.
L'acheteur doit évaluer l'ensemble du chemin thermique plutôt que de considérer le boîtier en céramique et en aluminium comme des éléments interchangeables.
Points clés à retenir
-
Choisissez un élément chauffant PTC en céramique. lorsque le fabricant d'équipement d'origine (OEM) exige une géométrie de dissipateur thermique spécialisée et possède déjà la capacité de concevoir des contacts électriques, une isolation et un montage appropriés.
-
Choisissez une plaque chauffante PTC à coque en aluminium lorsqu'un boîtier standard offre des dimensions acceptables, des performances thermiques adéquates et une simplicité d'intégration.
-
Privilégiez le temps d'échauffement sous charge. Le fait qu'une plaque non chargée atteigne rapidement une température élevée ne prouve pas qu'elle chauffera un objet réel à la vitesse requise.
-
Mesurer l'uniformité de la surface. Une seule mesure de température au centre ne permet pas de démontrer un chauffage homogène sur toute la zone de travail utilisable.
-
Évaluer le coût de production réel. Ajoutez au prix du composant acheté le boîtier, l'isolation, le câblage, la main-d'œuvre, les contrôles de qualité, l'outillage et la qualification technique.
-
Envisagez une plaque chauffante PTC sur mesure. lorsque les modèles standard ne répondent pas à d'importantes exigences thermiques, mécaniques ou électriques.
Méthode d'ingénierie sous-jacente à la comparaison : Informations produit et analyse thermique de Tianrui
Une comparaison crédible entre équipementiers doit faire la distinction entre les spécifications du produit, les calculs d'ingénierie et les résultats de performance vérifiés.
Cet article utilise trois catégories d'informations techniques.
Informations produit publiées par le fabricant
Tianrui Electronics publie plusieurs produits de chauffage PTC adaptés à une évaluation préliminaire OEM, notamment :
-
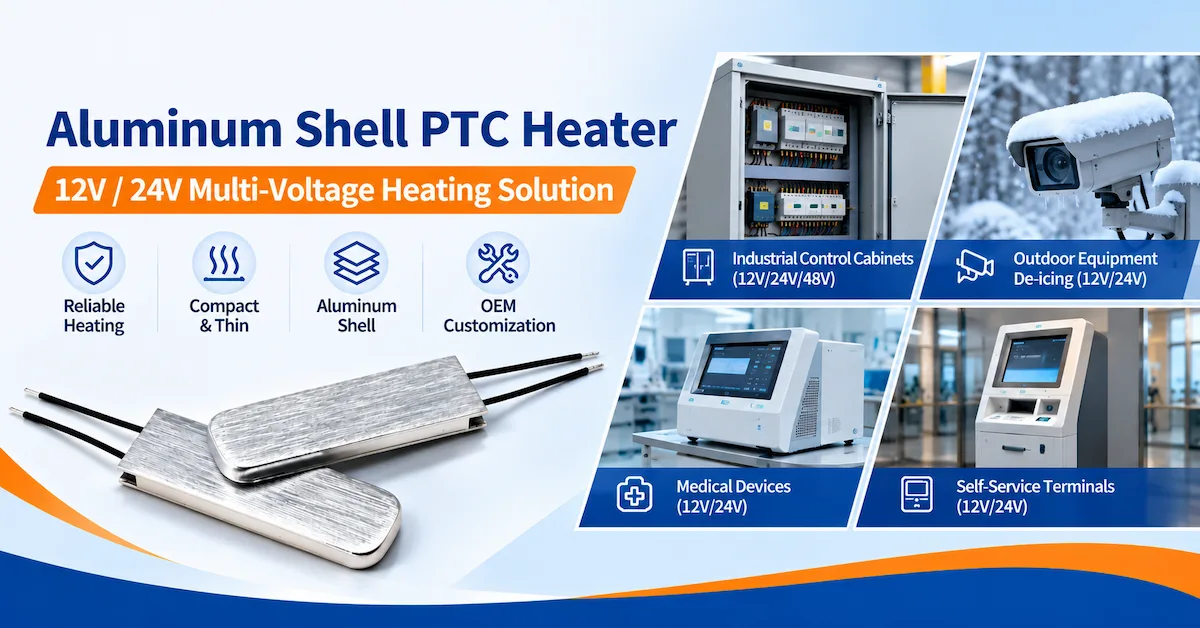
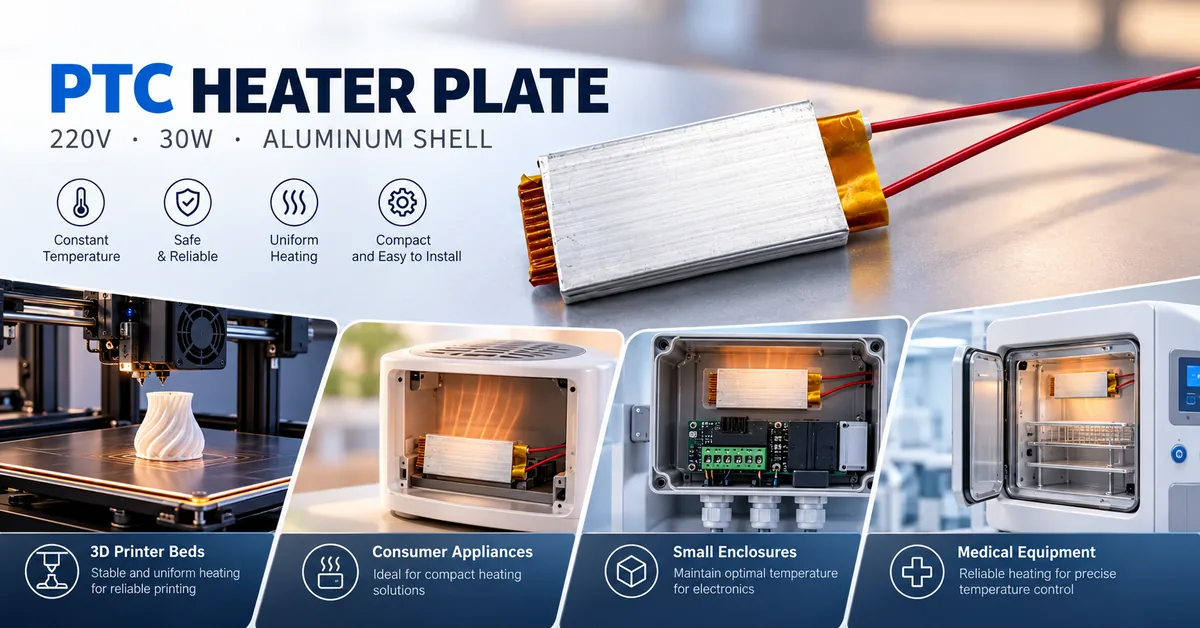
Plaques chauffantes PTC 220 V 30 W avec boîtier en aluminium.
-
Éléments chauffants céramiques PTC 220 V 200 W pour appareils compacts.
-
Composants chauffants PTC à enveloppe en aluminium.
-
Éléments chauffants PTC avec films isolants.
-
Éléments PTC en céramique pour une intégration spécifique à l'application.
-
Configurations de chauffage supplémentaires de type plaque et personnalisées.
Ces produits illustrent la diversité des constructions disponibles pour répondre aux différents besoins en chauffage.
L'entreprise Gamme de produits de chauffage PTC fournit un aperçu des produits concernés.
calculs d'ingénierie
L'énergie thermique, le temps de préchauffage, la résistance thermique de contact et l'amortissement de l'outillage peuvent être estimés à l'aide de relations d'ingénierie standard.
Ces calculs sont utiles pour une sélection préliminaire, mais ils ne permettent pas d'établir les performances réelles des produits Tianrui.
Exemples illustratifs
Les exemples numériques présentés dans cet article utilisent des hypothèses de conception hypothétiques explicitement énoncées.
Il ne s'agit pas de résultats de tests effectués par le laboratoire Tianrui, d'études de cas clients, de prix indiqués ou de garanties de performance de produit confirmées.
Pour un projet OEM réel, ces valeurs doivent être remplacées par des mesures issues d'échantillons d'ingénierie et de devis commerciaux approuvés.
Cette distinction permet aux équipes d'achat d'utiliser les calculs de manière responsable.
Quelle plaque chauffante PTC offre une montée en température plus rapide sous charge ?
Le temps de préchauffage est l'une des exigences de performance les plus importantes pour un composant chauffant par contact.
Un fabricant d'équipement d'origine (OEM) peut avoir besoin d'une plaque chauffante pour élever une surface métallique de la température ambiante à une température de fonctionnement spécifiée dans un délai défini.
Le temps nécessaire dépend de la quantité d'énergie transférée à l'objet chauffé.
Calcul de la charge thermique
La chaleur sensible nécessaire pour réchauffer un objet peut être estimée à l'aide de :
E = m × cp × ΔT
Où:
-
E = énergie thermique requise en joules.
-
m = masse chauffée en kilogrammes.
-
cp = capacité thermique spécifique en J/(kg·K).
-
ΔT = augmentation de température requise.
Supposons qu'un dispositif de réchauffement compact contienne une plaque d'aluminium présentant les spécifications hypothétiques suivantes.
Tableau 2. Exemple d'exigence de chauffage OEM
| Paramètre | Valeur présumée |
|---|---|
| Matériau chauffé | Aluminium |
| Masse chauffée | 0,25 kg |
| température initiale | 20°C |
| Température cible | 60°C |
| Élévation de température requise | 40°C |
| chaleur spécifique de l'aluminium supposée | 900 J/(kg·K) |
| Objectif : temps d'échauffement | 180 secondes |
La chaleur sensible requise est :
E = 0,25 × 900 × 40
E = 9 000 J
Pour fournir cette énergie en 180 secondes, la puissance de chauffage utile moyenne minimale idéale serait de :
P = 9 000 ÷ 180
P = 50 W
Cela signifie qu'une puissance thermique moyenne de 50 W est nécessaire pour l'aluminium, dans le cadre d'une hypothèse simplifiée sans perte.
Cela ne signifie pas qu'un élément chauffant PTC nominal de 50 W permettra d'atteindre l'élévation de température requise.
Le système complet absorbe également de l'énergie dans le boîtier du chauffage, l'isolation, les pièces de montage et les structures environnantes.
La chaleur est perdue dans l'air ambiant.
De plus, la puissance électrique du PTC peut diminuer à mesure que la céramique approche de sa zone de fonctionnement à haute résistance.
Comparaison des temps de chauffage théoriques
En utilisant la même exigence énergétique de 9 000 J :
| Puissance calorifique utile constante | Temps d'échauffement idéal |
|---|---|
| 30W | 300 secondes |
| 50W | 180 secondes |
| 75W | 120 secondes |
| 100 W | 90 secondes |
| 150 W | 60 secondes |
| 200 W | 45 secondes |
Ces valeurs correspondent à des calculs théoriques effectués dans des conditions de flux de chaleur utile constant. Elles ne représentent pas les temps de préchauffage mesurés pour les plaques chauffantes Tianrui.
Pourquoi le temps de chauffage réel du PTC peut différer
Les matériaux PTC ne se comportent pas comme des sources de chaleur idéales à puissance constante.
Leur résistance électrique varie en fonction de la température.
À tension fixe, la puissance électrique instantanée approximative est :
P = V² / R
Lorsque la température de la céramique augmente, sa résistance peut augmenter considérablement, réduisant ainsi la puissance.
La charge thermique influe également sur la vitesse à laquelle la céramique chauffe.
Un grand objet en aluminium froid peut évacuer rapidement la chaleur. Un petit objet isolé évacue la chaleur différemment.
Par conséquent, un élément chauffant peut fournir un profil de puissance différent en fonction de la charge connectée.
Comportement de chauffe des coques en céramique et en aluminium
Un élément en céramique nue peut avoir une masse inférieure à celle d'un assemblage à coque en aluminium.
Cependant, cela ne signifie pas automatiquement que le système entièrement en céramique chauffe plus rapidement l'objet cible.
Si la céramique est mal couplée à la charge, le transfert de chaleur utile peut être limité.
Un élément chauffant à coque en aluminium possède une masse thermique supplémentaire mais peut offrir une interface de transfert de chaleur plus efficace.
La comparaison correcte est donc :
Temps nécessaire à la surface cible pour atteindre la température requise dans des conditions de test identiques.
Pas simplement le temps nécessaire pour que l'élément céramique lui-même devienne chaud.
test d'échauffement recommandé
Pour comparer équitablement deux candidats :
-
Utilisez le même objet chauffé.
-
Commencez à la même température.
-
Appliquez la tension de fonctionnement spécifiée.
-
Utilisez le même système de montage lorsque cela est techniquement possible.
-
Mesurer la puissance électrique pendant le test.
-
Enregistrer la température de l'objet cible en fonction du temps.
-
Mesurer le temps nécessaire pour atteindre la plage de température acceptable.
-
Répétez le test pour évaluer la cohérence.
Un fournisseur capable de discuter de ces conditions est plus utile qu'un fournisseur se contentant d'affirmer, sans preuves à l'appui, un chauffage rapide.
Quel modèle permet d'obtenir une meilleure uniformité de température de surface ?
L'uniformité de la température est un deuxième facteur de sélection critique.
Une plaque peut atteindre sa température cible en son centre tandis que ses bords restent plus froids.
Cela devient particulièrement important lorsque l'application requiert un chauffage uniforme sur une zone de travail définie.
On peut citer comme exemples les plaques chauffantes compactes, les équipements industriels et les appareils qui entrent en contact avec une surface relativement importante.
Comprendre l'étalement de la température de surface
Pour un ensemble défini de positions de mesure :
Écart de température = Tmax − Tmin
Où:
-
Tmax = température de surface maximale mesurée.
-
Tmin = température de surface minimale mesurée.
Une dispersion plus faible indique généralement une température plus uniforme entre ces endroits.
Toutefois, le nombre et l'emplacement des capteurs doivent rester cohérents lors de la comparaison des conceptions.
Cartographie de température en neuf points
Pour une surface chauffante rectangulaire, une méthode préliminaire pratique consiste à mesurer neuf emplacements dans une grille 3 × 3.
Les positions doivent représenter la surface de chauffage réellement utilisable.
Tableau 3. Carte thermique illustrative (céramique uniquement)
| Ligne de mesure | Gauche | Centre | Droite |
|---|---|---|---|
| Supérieur | 63°C | 69°C | 65°C |
| Milieu | 67°C | 76°C | 70°C |
| Inférieur | 61°C | 68°C | 64°C |
La température maximale est de 76°C.
La température minimale est de 61°C.
Écart de température = 15°C
Tableau 4. Carte thermique illustrative de la coque en aluminium
| Ligne de mesure | Gauche | Centre | Droite |
|---|---|---|---|
| Supérieur | 67°C | 69°C | 68°C |
| Milieu | 69°C | 71°C | 70°C |
| Inférieur | 66°C | 68°C | 67°C |
La température maximale est de 71°C.
La température minimale est de 66°C.
Écart de température = 5°C
Que démontre cette comparaison ?
D'après ces mesures hypothétiques, la configuration à coque en aluminium présente une dispersion de température plus faible.
Cela est cohérent avec la fonction potentielle de dissipation thermique d'une structure en aluminium appropriée.
Cependant, Ces valeurs sont données à titre d'exemple et ne prouvent pas que les résistances à coque en aluminium Tianrui atteignent systématiquement un écart de 5 °C ou surpassent de 10 °C les modèles entièrement en céramique..
L'uniformité réelle dépend de l'emplacement de la céramique, de la géométrie du boîtier, des conditions de transfert de chaleur et de la charge.
Pourquoi la construction en aluminium peut améliorer la distribution de la chaleur
L'aluminium possède une conductivité thermique relativement élevée.
Une structure en aluminium correctement conçue peut conduire la chaleur latéralement des régions plus chaudes vers les régions plus froides.
Cela peut réduire les différences de température locales.
Cependant, une épaisseur d'aluminium plus importante augmente également la masse thermique et peut allonger le temps de préchauffage.
La conception implique donc un compromis entre la diffusion de la chaleur et la réponse thermique transitoire.
Une conception entièrement en céramique peut-elle permettre d'obtenir une excellente uniformité ?
Oui, à condition d'être intégré à un dissipateur thermique et à un système de chauffage adaptés.
Par exemple, un fabricant d'équipement d'origine (OEM) peut positionner plusieurs éléments en céramique sous une surface de travail métallique.
Les performances de chauffage dépendent de la structure complète.
L'objectif d'ingénierie approprié n'est pas de privilégier une étiquette de matériau, mais de satisfaire aux exigences de température de surface.
Définir les critères d'acceptation avant les tests
Un équipementier doit préciser :
-
Surface de chauffe utile.
-
Positions des capteurs.
-
Tension de test.
-
Température ambiante.
-
Charge thermique.
-
Méthode de mesure.
-
Conditions de stabilisation.
-
Température maximale autorisée.
-
Température minimale autorisée.
-
Écart de température maximal autorisé.
Sans ces conditions, l'expression « chauffage uniforme » est difficile à évaluer objectivement.
Comment la résistance thermique de contact affecte-t-elle les performances des plaques chauffantes PTC ?
La résistance thermique de contact est souvent négligée lors du choix d'un élément chauffant.
L'interface entre l'élément chauffant et son objet cible peut présenter des micro-espaces d'air, des irrégularités de surface ou une pression mécanique inégale.
Ces caractéristiques peuvent réduire le transfert de chaleur.
relation de résistance thermique de base
Une relation de conduction simplifiée est :
Q = ΔT / Rth
Où:
-
Q = taux de transfert de chaleur.
-
ΔT = différence de température.
-
Rth = résistance thermique en K/W.
Prenons l'exemple d'une interface hypothétique transférant 40 W.
Si la résistance thermique effective est de 0,5 K/W :
ΔT = 40 × 0,5
Différence de température = 20 °C
Si la résistance thermique effective augmente à 1,0 K/W :
ΔT = 40 × 1,0
Différence de température = 40 °C
La deuxième configuration nécessite une plus grande différence de température pour transférer la même quantité de chaleur.
Cela peut augmenter la température du dispositif de chauffage tout en réduisant les performances thermiques au niveau de la cible.
Facteurs affectant la résistance de contact
Les facteurs importants comprennent :
-
Planéité de la surface.
-
Rugosité de surface.
-
Pression de contact.
-
Zone de contact.
-
Géométrie du logement.
-
Matériau d'interface thermique.
-
Déformation mécanique.
-
Dilatation thermique.
-
Épaisseur de l'isolant.
Considérations relatives au contact avec la céramique
Un élément en céramique nue peut nécessiter une attention particulière en matière de conception des électrodes, d'isolation électrique et de charge de contact.
Les matériaux céramiques peuvent être sensibles à des contraintes mécaniques inappropriées.
La structure de montage doit assurer un contact fiable sans endommager l'élément.
Considérations relatives au contact avec la coque en aluminium
Un boîtier en aluminium offre une surface de contact externe définie.
Cela peut simplifier l'installation.
Toutefois, le boîtier nécessite toujours une pression de montage appropriée et un alignement de surface correct.
Un boîtier déformé ou mal monté peut créer un contact non uniforme.
Recommandation technique
Lors du choix d'une plaque chauffante PTC pour le chauffage par contact, évaluez l'ensemble de l'empilement mécanique :
Élément céramique → interface électrique → isolation → boîtier → interface de montage → surface cible
Chaque couche contribue au comportement thermique final.
Quand une plaque chauffante PTC sur mesure devient-elle plus économique ?
Le choix économique entre un élément en céramique nue et une plaque chauffante à coque en aluminium dépend du coût total d'intégration.
Un composant en céramique nue peut avoir un prix d'achat inférieur, mais le fabricant d'équipement d'origine (OEM) devra peut-être ajouter des électrodes, une isolation, un boîtier, un câblage et de la main-d'œuvre pour l'assemblage.
Une plaque à coque en aluminium peut coûter plus cher à l'achat, mais elle permet de réduire ces opérations.
Une plaque entièrement personnalisée peut engendrer des coûts d'outillage ou de développement, mais offre des avantages récurrents lors de l'installation.
Modèle de coût total installé
Une relation de coût simplifiée est :
Coût unitaire total installé = Composants achetés + Main-d'œuvre d'assemblage + Inspection + Coûts d'intégration supplémentaires + Outillage amorti
Le calcul doit prendre en compte le coût final de l'équipement, et pas seulement la facture du chauffage.
Comparaison de coûts illustrative
Les coûts suivants sont hypothétiques et illustrent la méthode d'achat.
Ce ne sont pas des citations de Tianrui.
Option A : Élément en céramique nue intégré par le fabricant d’équipement d’origine (OEM)
| Composante de coût | Coût unitaire supposé |
|---|---|
| élément PTC en céramique | 7,00 $ |
| Contacts électriques et isolation | 4,00 $ |
| porte-aluminium | 5,00 $ |
| Câblage et montage | 3,00 $ |
| Travail à l'assemblage | 4,00 $ |
| Inspection | 2,00 $ |
| Coût total installé | 25,00 $ |
Option B : Plaque chauffante standard à coque en aluminium
| Composante de coût | Coût unitaire supposé |
|---|---|
| Plaque chauffante achetée | 19,00 $ |
| Intégration des équipements | 2,00 $ |
| Inspection | 1,00 $ |
| Coût total installé | 22,00 $ |
Option C : Plaque chauffante personnalisée à coque en aluminium
| Composante de coût | Coût unitaire supposé |
|---|---|
| Plaque d'immatriculation personnalisée achetée | 17,00 $ |
| Intégration des équipements | 1,00 $ |
| Inspection | 1,00 $ |
| Coût unitaire récurrent | 19,00 $ |
| Investissement ponctuel dans l'outillage | 2 400 $ |
L'option personnalisée présente une économie récurrente modélisée de :
22 $ − 19 $ = 3,00 $ par unité
Comparé à la plaque standard à coque en aluminium.
La quantité de seuil de rentabilité modélisée pour l'outillage est :
2 400 $ ÷ 3 $ = 800 unités
Tableau 5. Exemples économiques de volume de production
| Quantité produite | Coût unitaire standard d'une coque en aluminium | Coût unitaire des plaques sur mesure, outillage compris | Coût modélisé inférieur |
|---|---|---|---|
| 100 | 22,00 $ | 43,00 $ | Standard |
| 300 | 22,00 $ | 27,00 $ | Standard |
| 500 | 22,00 $ | 23,80 $ | Standard |
| 800 | 22,00 $ | 22,00 $ | Égal |
| 1 500 | 22,00 $ | 20,60 $ | Coutume |
| 3 000 | 22,00 $ | 19,80 $ | Coutume |
Le seuil de rentabilité de 800 unités ne s'applique qu'à ce scénario hypothétique.
Un projet réel peut avoir un seuil beaucoup plus élevé ou plus bas.
Pourquoi l'élément céramique le moins cher peut coûter plus cher au final
L'intégration au niveau des composants engendre un travail récurrent.
Par exemple, l'assemblage d'éléments en céramique dans un boîtier conçu par un fabricant d'équipement d'origine (OEM) peut nécessiter :
-
Installations spécialisées.
-
Mise en place de l'isolant.
-
Opérations de raccordement électrique.
-
Inspection supplémentaire.
-
Fixation mécanique.
-
Préparation de l'interface thermique.
-
Documentation des processus.
Si ces tâches font déjà partie du processus de production établi du fabricant, les composants en céramique nue peuvent s'avérer économiques.
Si de nouvelles opérations de fabrication sont nécessaires, une plaque achetée plus intégrée pourrait s'avérer plus avantageuse.
Facteurs de coûts supplémentaires
Les acheteurs doivent également prendre en compte les qualifications techniques, les modifications d'outillage, les rapports d'inspection, la disponibilité des composants, la facilité d'entretien et les stocks.
La solution privilégiée est la conception techniquement qualifiée présentant le coût total le plus approprié sur l'ensemble de son cycle de vie de production prévu.
Comment les dimensions de la plaque et la surface de chauffe affectent-elles la flexibilité de conception ?
La compatibilité mécanique est une autre différence importante entre les plaques chauffantes standard et personnalisées.
Un produit standard à coque en aluminium possède des dimensions extérieures prédéterminées.
Ces dispositifs peuvent convenir à de nombreuses applications, mais ils peuvent limiter leur installation dans des équipements à géométrie inhabituelle.
Éléments en céramique nue
Un fabricant utilisant des éléments céramiques peut développer une structure de support métallique ou de dissipateur thermique dédiée.
Cela permet au fabricant d'équipement d'origine (OEM) de définir la zone de travail prévue.
Cependant, une nouvelle structure nécessite également des travaux d'ingénierie concernant la dilatation thermique, l'isolation et les contraintes mécaniques.
Produits standard à coque en aluminium
Les produits standard peuvent réduire les exigences de développement initial.
Le client doit encore confirmer les dimensions générales, les positions de montage, le cheminement des câbles et le dégagement disponible.
Dimensions personnalisées de la plaque chauffante
Une plaque d'immatriculation personnalisée peut être envisagée dans les cas suivants :
-
L'espace disponible est limité.
-
La surface de chauffe utile présente des dimensions non standard.
-
Les trous de fixation nécessitent des positions particulières.
-
Le raccordement électrique doit sortir dans une direction définie.
-
La surface cible nécessite un contact thermique spécialisé.
-
Plusieurs zones de chauffage sont nécessaires.
exigences de tolérance
Il convient d'évaluer la compatibilité dimensionnelle d'une plaque chauffante.
Les caractéristiques critiques d'ajustement peuvent inclure :
| Caractéristiques mécaniques | Risque d'intégration potentiel |
|---|---|
| Longueur totale | interférence du logement |
| Largeur totale | Autorisation d'installation |
| Épaisseur | conflit de contact ou d'enclosure |
| Planéité de la surface | mauvais contact thermique |
| Emplacement des trous de fixation | Désalignement des fixations |
| direction de sortie du câble | Difficultés de routage |
| Position du connecteur | Collision avec d'autres composants |
Une plaque chauffante PTC personnalisée peut contribuer à résoudre ces problèmes, mais la personnalisation doit être validée avant la production.
Comment le volume de production influence-t-il le choix entre les coques en céramique et celles en aluminium ?
Le volume de production influe sur l'amortissement de l'outillage, la main-d'œuvre récurrente, le contrôle qualité et l'achat de matériaux.
Cependant, il n'existe pas de volume universel à partir duquel les modèles entièrement en céramique ou à coque en aluminium deviennent préférables.
Tableau 6. Stratégie d'approvisionnement en phase de production
| Étape du projet | Priorité principale | Stratégie des éléments céramiques | Stratégie de la coquille d'aluminium |
|---|---|---|---|
| Développement de concepts | Tester la faisabilité thermique | Utile pour les expériences d'ingénierie personnalisées | Utile pour évaluer les configurations existantes |
| prototypes d'ingénierie | Vérifier les performances | Nécessite une conception complète de montage et d'isolation | Peut simplifier l'intégration initiale |
| Production pilote | Valider le processus d'assemblage | Évaluer la cohérence de la production au niveau des composants | Évaluer la répétabilité du montage et de l'installation |
| Production initiale en volume | Maîtriser les coûts et la qualité | Convient lorsque le fabricant d'origine possède les capacités d'assemblage qualifiées | Convient lorsqu'une plaque standard répond aux exigences |
| Production de masse à long terme | Optimiser le coût du cycle de vie | Considérer les aspects économiques de la production interne | Envisagez une intégration de fournisseur standard ou personnalisée. |
Pourquoi les engagements précoces en matière d'outillage créent des risques
Lors du développement d'un équipement, la surface de chauffage requise, la température cible et l'interface mécanique peuvent évoluer.
Une plaque sur mesure conçue avant que ces exigences ne se stabilisent peut nécessiter des modifications.
Les modifications apportées à l'outillage peuvent engendrer des coûts supplémentaires et retarder la qualification.
C’est pourquoi les premiers prototypes devraient privilégier l’apprentissage technique et la flexibilité de conception.
Pourquoi la production répétée modifie-t-elle la décision ?
Une fois la conception stabilisée, le travail d'assemblage récurrent devient plus important.
Une plaque personnalisée qui simplifie les opérations d'installation peut générer des avantages économiques sur les commandes répétées.
Le fabricant et le fournisseur d'équipement d'origine (OEM) devraient comparer les données de production réelles plutôt que d'utiliser un seuil fixe à l'échelle de l'industrie.
Comment les ingénieurs OEM peuvent-ils sélectionner une plaque chauffante PTC en trois étapes ?
Une méthode de sélection structurée peut réduire les cycles de prototypage inutiles et améliorer la communication avec les fournisseurs.
Étape 1 : Déterminer la charge thermique et le temps de chauffage
Action:
Identifier l'objet chauffé, sa masse, sa température initiale, sa température cible et le temps de préchauffage requis.
Calculer un besoin préliminaire en énergie thermique.
Règle de décision :
Si les besoins en chauffage ne sont pas compris, ne choisissez pas la plaque uniquement en fonction de la puissance indiquée dans le catalogue.
Utilisez le calcul pour identifier les plages de puissance candidates.
Demandez ensuite des informations sur les performances réelles ou des échantillons d'ingénierie.
Étape 2 : Évaluer l'uniformité de la température et l'interface mécanique
Action:
Définir la surface de chauffe utilisable, la structure de montage, les conditions de contact et les exigences de distribution de température.
Évaluer si une configuration avec élément céramique nu ou avec coque en aluminium offre la meilleure approche d'intégration.
Règle de décision :
Choisissez une plaque à coque en aluminium standard lorsque sa structure existante répond aux exigences thermiques et mécaniques.
Envisagez une intégration au niveau de la céramique ou une plaque sur mesure lorsque la zone de travail, la géométrie de montage ou l'uniformité de température ne peuvent être obtenues avec une configuration existante.
Étape 3 : Comparer les exigences de qualification et le coût total de production
Action:
Évaluer la sécurité électrique, les essais de prototypes, les capacités des fournisseurs, l'outillage, le coût unitaire et le volume de production prévu.
Règle de décision :
Choisissez l'option techniquement qualifiée qui offre le meilleur équilibre entre performance, régularité de fabrication, coût et approvisionnement à long terme.
Résumé décisionnel en trois étapes
| Étape | Question clé | Preuves requises |
|---|---|---|
| 1. Exigence thermique | Le dispositif de chauffage peut-il fournir l'énergie requise dans le délai imparti ? | Calcul de la chaleur et test de préchauffage en charge |
| 2. Surface et montage | Peut-il chauffer uniformément la zone adéquate et s'adapter à l'équipement ? | Carte thermique et dessins mécaniques |
| 3. Décision de production | Ce modèle peut-il être fabriqué de manière fiable à un coût total acceptable ? | Données de qualification, devis et plan de production |
Ce processus est particulièrement utile lorsqu'un fabricant d'équipement d'origine (OEM) doit comparer plusieurs fournisseurs proposant des puissances nominales similaires.
Exemple d'ingénierie OEM : Amélioration du temps de chauffe et de l'uniformité de la plaque chauffante
L’exemple suivant illustre une méthode d’évaluation A/B adaptée à un projet de développement OEM.
Il s'agit d'un scénario d'ingénierie hypothétique, et non d'un cas client réel de Tianrui ou d'un résultat de fabrication vérifié.
Contexte du projet
Un fabricant d'équipements développe un dispositif de réchauffement compact.
L'appareil comporte une surface de travail métallique qui doit atteindre une température définie dans un délai spécifié.
L'équipe d'ingénierie envisage dans un premier temps de placer un élément PTC en céramique sous la surface métallique.
Lors de l'examen préliminaire de la conception, deux problèmes potentiels ont été identifiés :
-
L'élément en céramique ne couvre qu'une partie de la zone de travail.
-
L'interface mécanique peut créer un contact thermique irrégulier.
L'équipe décide de comparer l'approche utilisant uniquement de la céramique avec une plaque chauffante à coque en aluminium.
exigences de conception
| Exigence | Cible hypothétique |
|---|---|
| température initiale | 20°C |
| Cible de la surface de travail | 60°C |
| Durée maximale d'échauffement | 180 secondes |
| Masse chauffée | 0,25 kg d'aluminium |
| Plage de température stabilisée autorisée | 57–63°C à des points définis |
| alimentation électrique | À définir lors de la sélection |
| Validation requise | Préchauffage, uniformité, isolation et montage |
Analyse initiale des risques de défaillance
L'équipe d'ingénierie a identifié plusieurs causes possibles de ces mauvaises performances.
Risque 1 : Puissance utile moyenne insuffisante
La masse chauffée nécessite environ 9 000 J pour passer de 20 °C à 60 °C, pertes exclues.
Pour atteindre cette température en 180 secondes, la puissance de chauffe utile moyenne idéale doit être d'au moins 50 W.
Le candidat retenu doit disposer de pouvoirs suffisants dans des conditions réalistes.
Risque 2 : Répartition inégale de la chaleur
Un petit élément en céramique placé près du centre peut créer une zone centrale plus chaude.
La surface de travail peut nécessiter une diffusion de chaleur supplémentaire.
Risque 3 : Résistance de contact
Une pression de contact insuffisante peut réduire le transfert de chaleur utile.
Risque 4 : Position de contrôle de la température
Un contrôleur ne détectant qu'un seul emplacement peut ne pas représenter la surface de travail complète.
Option A : Élément chauffant en céramique avec support conçu par le fabricant d’origine
Le fabricant d'équipement d'origine pourrait développer une structure chauffante autour de l'élément en céramique.
Les travaux potentiels comprennent la conception des électrodes, l'isolation, la géométrie du support métallique, le montage et la détection de température.
Le principal avantage réside dans la flexibilité de conception.
Le principal risque réside dans les travaux d'ingénierie et d'assemblage supplémentaires nécessaires.
Option B : Plaque chauffante à coque en aluminium
Le fabricant d'équipement d'origine pourrait évaluer un élément chauffant préassemblé avec une structure externe en aluminium.
Les avantages potentiels incluent une interface métallique définie et une installation d'équipement simplifiée.
Toutefois, le produit doit encore être validé en ce qui concerne le temps de préchauffage, la répartition de la température et la compatibilité électrique.
Procédure de test A/B proposée
1. Établir des conditions d'essai identiques
Utiliser la même masse chauffée, la même température initiale, le même environnement ambiant et les mêmes conditions de tension définies pour chaque candidat.
2. Enregistrer les courbes d'échauffement
Mesurer la température de la surface cible tout au long de la période de chauffage.
3. Effectuer une cartographie thermique en neuf points
Enregistrez les températures stabilisées aux emplacements spécifiés sur la surface de travail.
4. Mesurer l'entrée électrique
Démarrage record et courant et puissance stabilisés.
5. Évaluer l'interface mécanique
Vérifiez le montage, la pression de contact, le dégagement du boîtier et le cheminement des connexions.
6. Évaluer la sécurité électrique
Effectuer les évaluations pertinentes au niveau de l'isolation et des équipements.
7. Comparer le coût total d'intégration
Inclure le prix du chauffage, les composants supplémentaires, la main-d'œuvre, les qualifications et l'outillage.
Résultat hypothétique de l'évaluation
Supposons que le test montre qu'une configuration a un réchauffement initial plus rapide mais des différences de température de surface plus importantes.
L'autre solution offre une surface de travail plus uniforme, mais un temps de préchauffage légèrement plus long.
L'option privilégiée dépend des critères d'acceptation spécifiés pour l'équipement.
Si l'échauffement et l'uniformité sont tous deux obligatoires, aucun candidat ne devrait être approuvé tant que les deux conditions ne sont pas remplies.
La conception peut nécessiter une disposition céramique modifiée, un dissipateur thermique amélioré, une puissance nominale différente ou un système de contrôle révisé.
Que doit documenter une véritable étude de cas d'un fabricant ?
Un étui OEM utile devrait inclure :
-
Problème de conception initial.
-
Spécifications du réchauffeur candidat.
-
Procédure de test définie.
-
Courbes d'échauffement mesurées.
-
Données de cartographie thermique.
-
Résultats de l'intégration mécanique.
-
Vérification électrique et d'isolation.
-
Comparaison des coûts de production réels.
-
Résultats approuvés par le client, lorsque leur divulgation est autorisée.
De telles preuves seraient plus utiles aux acheteurs du secteur de l'ingénierie que des affirmations non étayées concernant une efficacité accrue ou un coût réduit.
Quels produits de plaques chauffantes PTC Tianrui les acheteurs OEM devraient-ils comparer ?
La société Dongguan Tianrui Electronics Co., Ltd. propose plusieurs plaques chauffantes et éléments chauffants en céramique pouvant être évalués pour différentes conceptions d'équipements.
Les produits suivants concernent les applications de chauffage par contact et le développement sur mesure.
Tableau 7. Référence de sélection des plaques chauffantes Tianrui
| Produit | Informations publiées | Construction | Sélection en ingénierie |
|---|---|---|---|
| Plaque chauffante PTC 220 V 30 W | 220 V, 30 W | Plaque chauffante à coque en aluminium | charges de chauffage compactes et espace d'installation limité |
| Chauffage céramique PTC 220 V 200 W | 220 V, 200 W | Chauffage en céramique avec boîtier en aluminium | Besoins en chauffage des petits appareils |
| Chauffage PTC à coque en aluminium | Listes familiales publiées : AC/DC 5–380 V et 50–270 °C | Céramique, isolation, boîtier en aluminium | Boîtier et interfaces thermiques spécifiques à l'application |
| Élément chauffant PTC avec film isolant | Listes familiales publiées : configurations 12–240 V | structure de chauffage isolée | Isolation électrique et intégration compacte |
| Élément chauffant PTC en céramique | Dépendant du modèle | composant chauffant en céramique | construction de chauffage sur mesure |
Les chiffres ci-dessus sont les spécifications du produit ou de la gamme publiées par le fabricant.
La disponibilité réelle, les conditions de mesure, les dimensions, l'isolation et le comportement thermique doivent être confirmés pour le modèle exact.
Plaque à coque en aluminium 220 V 30 W
Ce produit offre une configuration de chauffage par contact compacte.
Cela est pertinent lorsque la charge de chauffage requise est modérée et que l'espace d'installation disponible est limité.
Cependant, la puissance nominale de 30 W ne garantit pas un temps de préchauffage.
Les acheteurs doivent demander des informations sur les performances réelles pour la charge prévue.
Chauffage céramique 220 V 200 W
Ce produit est conçu pour les applications d'électroménager compact.
Sa puissance nominale plus élevée peut la rendre pertinente pour des applications nécessitant un chauffage plus rapide ou plus important.
Les performances réelles dépendent toujours des caractéristiques de la céramique et de l'installation thermique.
Famille de radiateurs PTC à coque en aluminium
Cette gamme offre un plus large choix de configurations électriques et thermiques.
Sa construction associe un élément chauffant en céramique, une couche isolante et un boîtier en aluminium.
La gamme de produits publiée ne doit pas être interprétée comme signifiant que toutes les combinaisons de tension, de température et de dimensions sont disponibles.
Chauffage PTC isolé
Cette construction est pertinente lorsque l'isolation électrique est particulièrement importante.
Les acheteurs doivent vérifier les caractéristiques d'isolation et leur applicabilité à la conception finale.
Une note publiée associée à un modèle ne s'applique pas automatiquement à un assemblage personnalisé modifié.
élément chauffant en céramique
Un élément chauffant en céramique peut convenir lorsqu'un fabricant d'équipement d'origine (OEM) dispose déjà d'une structure d'intégration thermique et électrique établie.
Elle offre un point de départ pour la conception d'une plaque sur mesure, sous réserve de faisabilité et de qualification technique.
Comment un fabricant de plaques chauffantes PTC doit-il valider leurs performances thermiques ?
La vérification thermique doit être effectuée dans des conditions représentatives de l'équipement prévu à cet effet.
Un produit ne devrait pas être approuvé uniquement parce qu'il chauffe lorsqu'il est mis sous tension.
Matrice de validation recommandée
| Élément de validation | Mesure requise | Objectif d'ingénierie |
|---|---|---|
| Test de démarrage à froid | courant et puissance initiaux | Évaluer la charge électrique |
| Échauffement chargé | Température de l'objet cible en fonction du temps | Vérifier la vitesse de chauffage |
| Cartographie en neuf points | Températures sur toute la surface de travail | Évaluer l'uniformité |
| Fonctionnement stabilisé | Température et puissance au fil du temps | Évaluer la stabilité |
| Récupération de charge | Réponse après l'introduction d'une charge thermique | Évaluer l'opération répétée |
| Variation de tension | Performances aux limites d'approvisionnement spécifiées | Vérifier la compatibilité électrique |
| cyclage thermique | Comportement après des cycles répétés de chauffage et de refroidissement | Évaluer la durabilité |
| résistance d'isolation | Isolation électrique dans des conditions définies | Vérification de sécurité du soutien |
| test diélectrique | exigences de résistance à l'isolation applicables | Évaluer l'intégrité électrique |
| Inspection mécanique | Dimensions, montage et connexions | Confirmer l'ajustement |
| Tests environnementaux | Conditions d'humidité ou de vibration pertinentes | Évaluer la pertinence de l'installation |
| Évaluation des anomalies opératoires | Comportement en cas de défauts définis | Sécurité des équipements de soutien |
Documentation de mesure
Tout test pertinent doit enregistrer :
-
Modèle et révision du produit.
-
Tension appliquée.
-
Conditions ambiantes.
-
Température initiale.
-
Charge thermique.
-
Dispositif de montage.
-
Équipement de mesure.
-
Positions de mesure.
-
Durée du test.
-
Critères d'acceptation.
Sans ces informations, les résultats des tests pourraient ne pas être comparables.
Références techniques pertinentes
La norme IEC 60738-1:2022 fournit des spécifications générales et des méthodes d'essai pour les thermistances PTC à chauffage direct.
La norme IEC 60068-2-14:2023 traite des essais environnementaux impliquant des variations de température.
Des normes supplémentaires au niveau du produit peuvent s'appliquer en fonction de l'équipement fini et du marché de destination.
La pertinence d'une norme doit être évaluée en fonction de l'application spécifique.
Le fait de mentionner ces normes n'établit pas que les produits de Tianrui sont certifiés conformes à celles-ci.
Qu’est-ce qui change lorsque la production passe du prototype à la production de masse ?
Un prototype réussi démontre qu'une conception peut fonctionner dans des conditions testées.
La mise en production exige que le fabricant et l'équipementier reproduisent ces performances de manière constante.
Caractéristiques essentielles à la qualité
Pour une plaque chauffante PTC, les caractéristiques importantes peuvent inclure :
-
Caractéristiques électriques des céramiques.
-
Positionnement de la céramique.
-
Dimensions du logement.
-
Planéité de la surface.
-
Mise en place de l'isolant.
-
Raccordements électriques.
-
Géométrie de montage.
-
Courant de démarrage.
-
Puissance stabilisée.
-
Répartition de la température.
Approbation de l'échantillon
L'échantillon approuvé doit correspondre à un dessin contrôlé et à un cahier des charges techniques.
Cela évite toute ambiguïté lorsque les lots de production ultérieurs sont comparés au modèle original.
Contrôle des matériaux et des procédés
Des modifications apportées à la composition de la céramique, aux électrodes, à l'isolation, au matériau du boîtier ou aux méthodes d'assemblage peuvent affecter les performances de chauffage.
Les changements critiques doivent être évalués et documentés.
Inspection de la production
Le plan d'inspection doit identifier les caractéristiques qui influencent directement l'application du client.
Toutes les dimensions ne requièrent pas une fréquence d'inspection identique.
Toutefois, les caractéristiques mécaniques et électriques critiques doivent être contrôlées conformément au plan qualité approuvé.
Communication avec les fournisseurs
Les responsables des achats des équipementiers doivent vérifier si le fournisseur peut fournir les spécifications pertinentes, les informations d'inspection et les modalités de contrôle des révisions.
Tianrui décrit ses capacités d'ingénierie et de fabrication sur son site web. page d'informations sur l'entreprise.
La disponibilité de rapports spécifiques ou de services de test doit être confirmée pour chaque projet.
Liste de contrôle pour demande de devis de plaques chauffantes PTC : Que doivent soumettre les acheteurs OEM ?
Une demande de devis techniquement complète contribue à réduire les malentendus et les cycles de développement inutiles.
Les informations suivantes doivent être préparées avant de commander une plaque chauffante sur mesure.
Tableau 8. Exigences de la demande de devis pour les plaques chauffantes des fabricants d'équipement d'origine (OEM)
| Catégorie | Informations à soumettre |
|---|---|
| Application d'équipement | Appareil ou équipement industriel prévu |
| Objectif de chauffage | Préchauffage, maintien de la température ou chauffage répété |
| Objet chauffé | Matériau, dimensions et masse |
| Température initiale | condition de démarrage |
| Température cible | Température de surface de travail requise |
| Temps d'échauffement | Durée maximale acceptable |
| Uniformité | Plage de températures admissibles dans les emplacements définis |
| Tension | AC/DC et tension de fonctionnement nominale |
| Limites électriques | Variation admissible du courant, de la puissance et de l'alimentation |
| Dimensions de la plaque | Zone d'installation disponible |
| Montage | surface de contact et méthode de fixation |
| Isolation | exigences d'isolation électrique |
| Câblage | Longueur du câble, borne, connecteur |
| environnement d'exploitation | Température, humidité, vibrations |
| Commandes | Thermostat, capteur ou autre système de contrôle |
| Essai | Vérification thermique et électrique requise |
| quantité d'échantillon | Exigences d'évaluation technique |
| Prévisions de production | Commande initiale et quantité annuelle estimée |
| conditions commerciales | Outillage, quantité minimale de commande, délai de livraison, emballage |
Exemple de requête technique
Objet : Plaque chauffante PTC personnalisée pour équipement de chauffage par contact OEM
Nous développons un appareil de chauffage compact et souhaiterions comparer les éléments chauffants en céramique PTC aux plaques chauffantes à coque en aluminium.
Notre conception requiert un temps de préchauffage spécifié, une distribution contrôlée de la température de surface et une compatibilité avec une structure de montage définie.
Nous pouvons vous fournir des détails sur le matériau et la masse de l'objet chauffé, la température de fonctionnement requise, l'alimentation électrique, les dimensions disponibles et la quantité commandée prévue.
Veuillez nous indiquer quels produits Tianrui existants pourraient convenir et si une plaque chauffante personnalisée apporterait des avantages significatifs en termes d'intégration ou de performances thermiques.
Nous souhaiterions également aborder les exigences relatives aux échantillons d'ingénierie, aux essais thermiques, à l'uniformité de la température, à la quantité minimale de commande (MOQ) pour la production, à l'outillage et aux dispositifs de contrôle de la qualité.
Pour les discussions techniques, Contactez Tianrui Electronics avec vos plans et les exigences de votre projet.
FAQ
Q1. Lequel est le meilleur : une plaque chauffante PTC en céramique ou un élément chauffant PTC à coque en aluminium ?
Aucune de ces constructions n'est universellement meilleure.
Un élément en céramique offre une grande flexibilité aux fabricants qui conçoivent leurs propres structures de chauffage.
Une plaque à coque en aluminium fournit une interface mécanique et thermique existante qui peut simplifier l'intégration.
La meilleure option dépend des exigences de préchauffage, de l'uniformité de la température, de l'isolation électrique, du montage et du coût total de production.
Q2. Une plaque chauffante PTC à coque en aluminium chauffe-t-elle plus vite qu'une plaque en céramique nue ?
Pas nécessairement.
Un boîtier en aluminium ajoute de la masse thermique mais peut améliorer le transfert et la distribution de la chaleur.
Un élément en céramique nu peut s'échauffer rapidement sans transférer suffisamment de chaleur à l'objet cible.
La comparaison pertinente est le temps de préchauffage mesuré de la surface chauffée prévue dans des conditions de charge identiques.
Q3. Comment calculer le temps de préchauffage d'une plaque chauffante PTC ?
Estimez l'énergie thermique nécessaire en utilisant la masse de l'objet chauffé, sa capacité thermique massique et l'augmentation de température.
Divisez l'énergie par la puissance de chauffage utile moyenne pour obtenir une estimation initiale idéale.
Le temps de préchauffage réel doit tenir compte des pertes thermiques, de la capacité thermique du boîtier, de la résistance de contact et de la puissance PTC qui dépend de la température.
Q4. Quelle est une bonne valeur d'uniformité de la température de surface ?
Il n'existe pas de plage de température universellement acceptable pour toutes les applications.
L'uniformité requise dépend du produit et du procédé.
Un fabricant d'équipement d'origine (OEM) doit définir la plage de températures admissible sur des zones de surface spécifiées.
Un test de température multipoints permet alors de déterminer si la plaque satisfait aux exigences.
Q5. Tianrui peut-il fabriquer une plaque chauffante PTC sur mesure ?
Tianrui fournit des composants chauffants PTC et propose un accompagnement pour les structures sur mesure, la sélection des matériaux, les plans techniques et le développement des éléments chauffants.
Les possibilités de personnalisation peuvent concerner les dimensions, la construction du boîtier, les caractéristiques électriques et les dispositifs de montage.
La faisabilité d'une configuration spécifique doit être confirmée par une analyse technique.
Q6. Une plaque chauffante PTC a-t-elle besoin d'un régulateur de température ?
La céramique PTC possède des caractéristiques électriques autorégulatrices, mais elle ne maintient pas nécessairement une température précise à la surface de travail finale.
Les applications nécessitant une précision de température définie, une répétabilité ou une protection indépendante contre la surchauffe peuvent nécessiter un contrôleur et un capteur appropriés.
L'équipement complet doit être évalué.
Q7. Quels sont les facteurs qui influencent le coût de fabrication des plaques chauffantes PTC ?
Les principaux facteurs comprennent les spécifications de la céramique, le matériau du boîtier, les dimensions, l'isolation, le câblage, l'outillage, l'inspection, la qualification et le volume de la commande.
Le prix d'achat doit être comparé au coût total d'intégration du dispositif de chauffage dans l'équipement fini.
Une plaque personnalisée peut devenir économique si elle permet de réduire les coûts de production récurrents.
Q8. Une plaque chauffante PTC 220V 30W convient-elle à un chauffage rapide ?
Cela dépend de la charge thermique et du temps de chauffage requis.
Une puissance nominale de 30 W ne garantit pas une performance de préchauffage particulière.
Le fabricant d'équipement d'origine (OEM) doit calculer les besoins énergétiques initiaux et tester le dispositif de chauffage sélectionné dans des conditions représentatives.
Une configuration de puissance supérieure peut être nécessaire pour des charges plus importantes ou des temps de chauffage requis plus courts.
Q9. Quels tests les acheteurs OEM doivent-ils demander avant de commander en grande quantité ?
Les tests pertinents peuvent inclure le démarrage électrique, le temps de préchauffage en charge, la cartographie thermique, la puissance stabilisée, le cyclage thermique, la vérification de l'isolation, l'inspection mécanique et les tests de fonctionnement anormal applicables.
Le plan de test proprement dit doit être défini en fonction de l'utilisation prévue de l'équipement et des exigences applicables.
Q10. Comment choisir un fabricant de plaques chauffantes PTC en Chine ?
Évaluer la communication technique, les configurations de produits pertinentes, le support à la personnalisation, la capacité de test, le contrôle qualité et la cohérence de la production.
Un fabricant compétent doit comprendre la relation entre les caractéristiques de la céramique, la charge thermique, les conditions de contact et les exigences en matière de température de surface.
Comparez les fournisseurs en vous basant sur les spécifications réelles et les preuves de qualification pertinentes, et non uniquement sur les arguments promotionnels.
Conclusion
Sélectionner la bonne réponse Plaque chauffante PTC Pour les équipements OEM, il est nécessaire de bien comprendre la tâche de chauffage, l'interface thermique, les exigences de température de surface et les aspects économiques de la production.
UN Plaque chauffante en céramique PTC peut offrir une certaine flexibilité lorsqu'un fabricant d'équipements dispose déjà d'une structure adaptée au montage, à l'isolation et à la distribution de la chaleur.
Une plaque chauffante à coque en aluminium peut offrir une surface externe plus intégrée et simplifier l'assemblage de l'équipement.
Cependant, le choix correct ne se détermine pas uniquement par la construction.
Les ingénieurs des équipementiers doivent comparer quatre facteurs essentiels :
-
Performances de préchauffage sous charge : La plaque transfère-t-elle suffisamment de chaleur à l'objet cible dans le délai imparti ?
-
Uniformité de la température de surface : La zone de chauffe utile reste-t-elle dans la plage de température requise ?
-
Intégration mécanique et électrique : Le dispositif de chauffage peut-il être installé, raccordé et utilisé en toute sécurité au sein de l'équipement prévu à cet effet ?
-
Coût total de production : Quelle conception qualifiée offre le meilleur équilibre entre les coûts d'achat, l'outillage, l'assemblage, l'inspection et la régularité des commandes répétées ?
Pour les applications spécialisées, un Plaque chauffante PTC personnalisée peut offrir des avantages significatifs grâce à des dimensions ajustées, une disposition de la céramique, une construction diffusant la chaleur et des caractéristiques d'installation.
Dongguan Tianrui Electronics Co., Ltd. fournit des éléments chauffants PTC en céramique, des plaques chauffantes à coque en aluminium, des configurations de chauffage isolées et des solutions de chauffage personnalisées pour les clients OEM des secteurs de l'électroménager et de l'industrie.
Ingénierie des plaques chauffantes PTC et assistance technique OEM
Vous développez un appareil de chauffage compact ou un système de chauffage industriel par contact ?
Tianrui Electronics peut discuter des conceptions appropriées de plaques chauffantes et examiner vos exigences techniques.
Pour une évaluation technique efficace, veuillez fournir :
-
Matériau et masse de l'objet chauffé.
-
Températures initiale et cible.
-
Durée maximale d'échauffement autorisée.
-
Uniformité de la température de surface requise.
-
Tension et exigences électriques.
-
Dimensions des plaques disponibles.
-
Conditions de montage mécanique et de contact.
-
Exigences en matière d'isolation et de contrôle.
-
Quantité d'échantillons et volume de production estimé.
Explorer Produits de chauffage PTC de Tianrui, examinez son Solutions personnalisées pour éléments chauffants PTC, ou Contactez Tianrui Electronics pour discuter d'un projet de plaque chauffante sur mesure.
Contact:
Téléphone:
+86 135 3277 2961
Des exigences de chauffage clairement définies et des performances de prototype mesurées constituent la base du choix d'une plaque chauffante PTC adaptée et de la réalisation d'une production OEM cohérente.