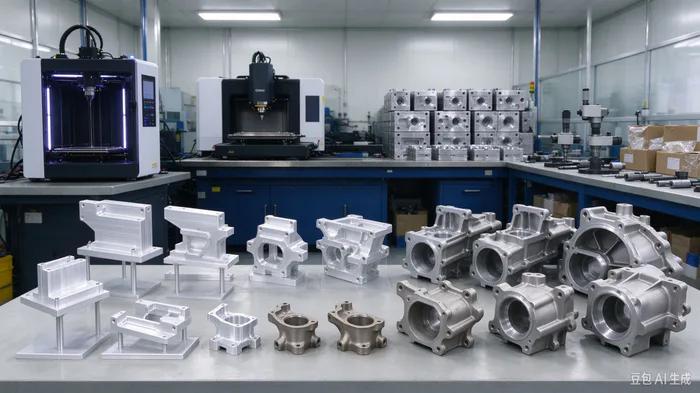
Prototip aşamasından seri üretime kadar özel PTC çözümleri.

Özel Metal Kalıp Hizmeti

Üretime hazır metal kalıplara daha hızlı sahip olun. Anında fiyat teklifi ve DFM (Üretim için Tasarım) analizi almak için 3D modelinizi yüklemeniz yeterli; tamamen test edilmiş ve onaylanmış bir kalıba sadece 12 iş günü içinde sahip olabilirsiniz.

  • Kalıplama risklerini belirlemek ve ürün tasarımınızı erken aşamada optimize etmek için anında fiyat teklifleri ve DFM geri bildirimi.
  • Üretim hacminize, malzeme gereksinimlerinize ve çalışma koşullarınıza uygun ideal kalıp çeliği ve üretim sürecinin seçimi.
  • Kalıp boşluğunun hassasiyetini, boyut tutarlılığını ve uzun kalıp kullanım ömrünü sağlamak için kapsamlı kalite kontrolü.
  • Kalıp denemeleri, numune incelemesi ve gerekli tüm ayarlamalar dahil olmak üzere uçtan uca destek, teslimatın ardından anında seri üretime hazır hale getirme imkanı.
  • Proje iş akışlarını optimize ederek geliştirme süreçlerini hızlandırır ve pazara sunma sürelerine uymanıza yardımcı olur.
Ücretsiz Fiyat Teklifi Alın

Yeni bir metal kalıp projesine başlıyoruz!

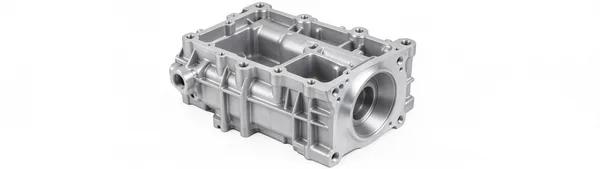
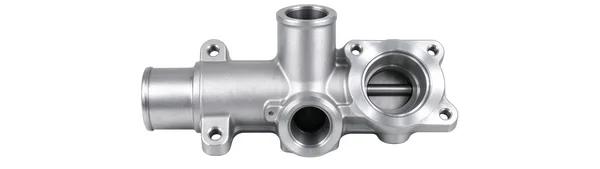
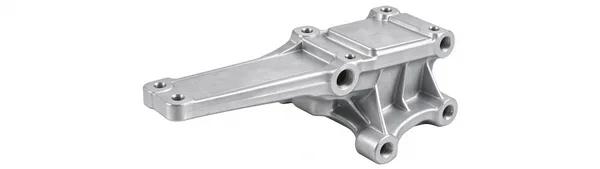
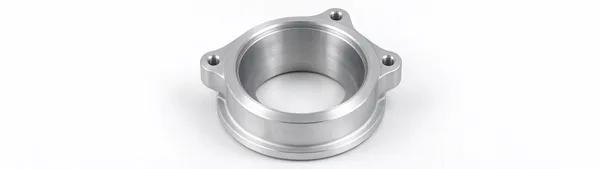
Dökme alüminyum gövdeHassas döküm metal braketİşlenmiş metal döküm parçası

Özel prototip parçalar için şimdi fiyat teklifi alın.

CAD dosyanızı yükleyin.CAD dosyanızı yüklemek için lütfen buraya tıklayın.Desteklenen formatlar: STEP, STP, IGES, STL, OBJ, 3MF, SAT, SLDPRT, X_TCAD dosya klasörü simgesiDosyalarınız güvenli ve gizli tutulmaktadır.

Yurt içinde ve yurtdışında mühendisler ve satın alma yöneticileri tarafından güvenilen bir marka.

İşletmedeki Yıllar
15+
Özel Parça Tasarımları
50.000+
Müşteri Hizmetleri
2.000+
Zamanında Teslimat
%99,8+

Birçok şirket tarafından güvenilen

  • Gree ve Midea logoları
  • Esnek logo
  • Haier logosu
  • BAIC BJEV logosu
  • Samsung logosu

Tianrui Electronics, 50.000'den fazla özel parça tasarımını hayata geçirerek 2.000'den fazla müşteriye güvenilir çözümler sunmuştur.

Metal döküm nedir?

Metal döküm, metalin eriyene kadar ısıtıldığı, önceden hazırlanmış bir kalıp boşluğuna döküldüğü ve soğuyup katılaşmasına izin verildiği bir üretim sürecidir. Elde edilen parça daha sonra temizleme ve son işlemden geçirilerek nihai metal bileşen üretilir. Bu yöntem, karmaşık geometrilere ve farklı boyutlara sahip metal parçaların verimli bir şekilde üretilmesini sağlar ve dökme demir, alüminyum alaşımları ve bakır alaşımları da dahil olmak üzere çok çeşitli malzemelerle uyumludur. Makine, otomotiv üretimi ve ev aletleri gibi sektörlerde yaygın olarak kullanılmaktadır. Maliyet, hassasiyet ve üretim hacmi gereksinimlerini dengelemek için farklı döküm teknikleri seçilebilir; ancak, işlem gözeneklilik ve büzülme boşlukları gibi döküm kusurlarının dikkatli bir şekilde kontrol edilmesini gerektirir ve bazı dökümler, belirli hassasiyet ve fonksiyonel özelliklere ulaşmak için ek işleme veya yüzey işlemine ihtiyaç duyabilir.

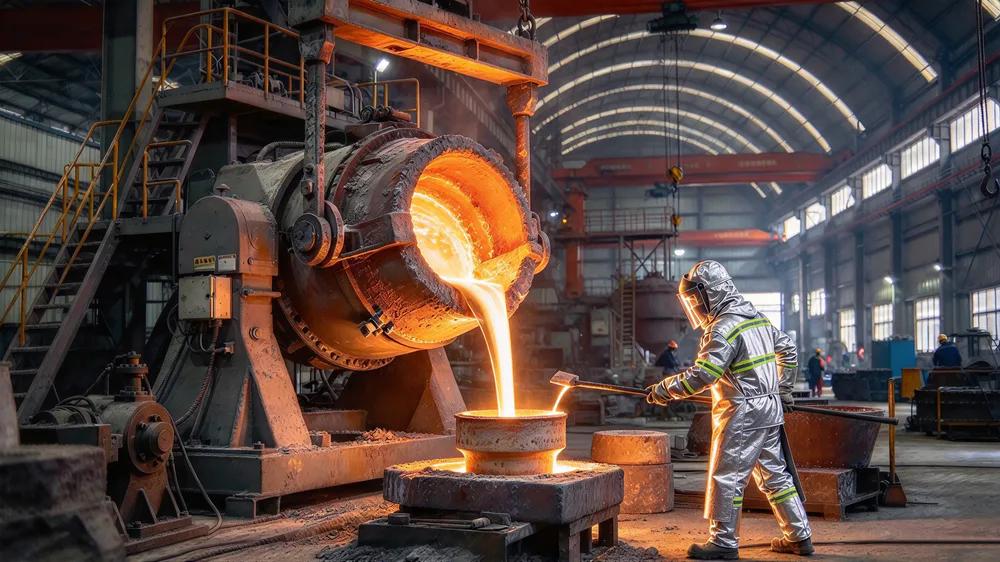
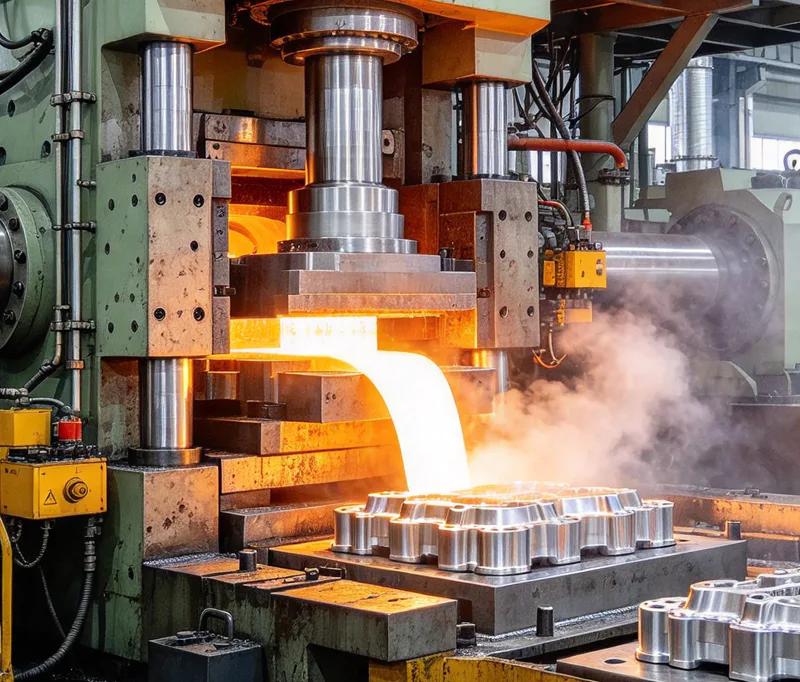
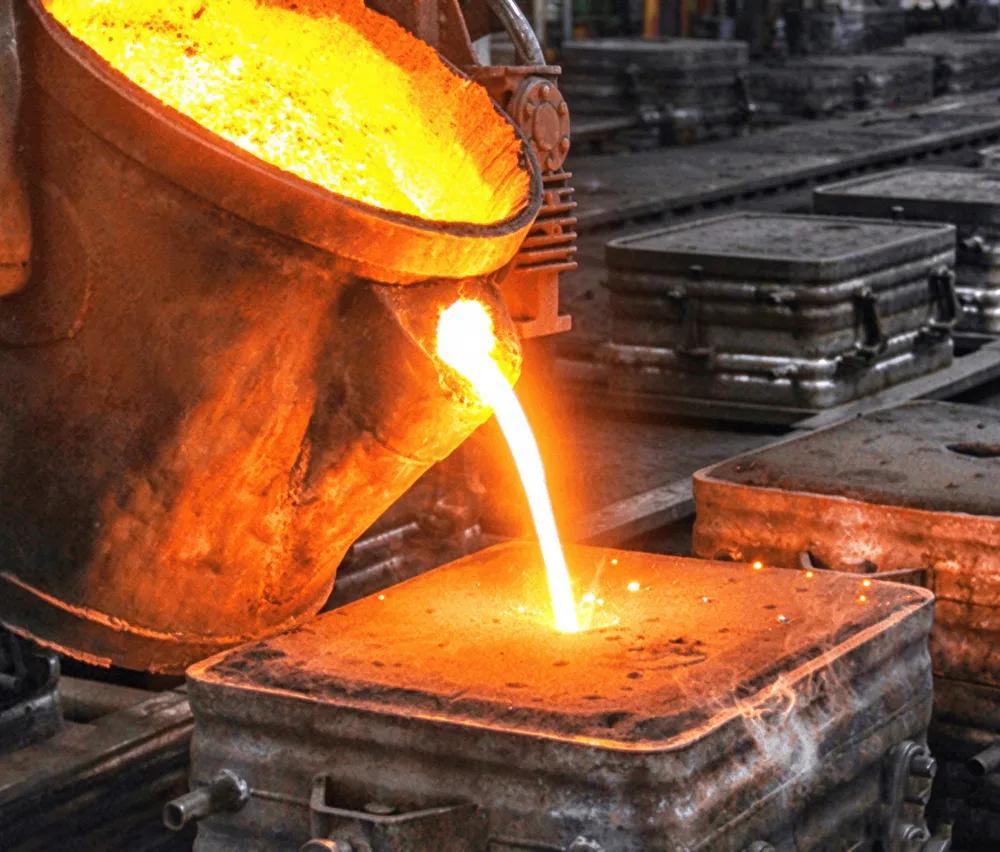
Erimiş metalin döküm kalıbına dökülmesi.

Hassas Parçalar İçin Özel Metal Döküm Hizmetleri

Kum döküm kalıbı ve döküm parçası

Kum Döküm

Bu yöntem, kalıplama kumu kullanarak bir kalıp boşluğu oluşturur ve erimiş metal, yerçekimi kuvvetiyle bu boşluğa dökülür. Düşük maliyet ve yüksek esneklik sunması nedeniyle büyük bileşenler ve büyük yapısal parçalar için oldukça uygundur. En yaygın kullanılan döküm işlemi olarak, orta düzeyde hassasiyet sağlar.

Teklif Al
Dökme alüminyum parçalar

Döküm

Sıvı alüminyum, çinko ve diğer alaşımlar, yüksek basınç ve yüksek hız altında metal kalıplara enjekte edilir. Parçalar pürüzsüz bir yüzeye ve yüksek boyutsal doğruluğa sahiptir; bu da küçük ev aletleri ve otomotiv gövdeleri gibi az sayıda üretilen parçaların seri üretimi için uygundur.

Teklif Al
Yatırım döküm yöntemiyle üretilen hassas metal parçalar

Yatırım Dökümü

Mum kalıplar kullanılarak boşluklar oluşturulur. Mum yüksek sıcaklıkta erir ve akıp gider, ardından erimiş metal içine dökülür. Bu işlem, hassas donanım ve havacılık bileşenlerinde yaygın olarak kullanılan, yüksek boyutsal doğruluğa sahip, karmaşık ve ince detaylı parçalar üretmeyi sağlar.

Teklif Al
Alüminyum alaşımının yerçekimi dökümü

Yerçekimi Dökümü

Erimiş metal, dışarıdan herhangi bir basınç uygulanmadan kendi yerçekimiyle metal boşluğa akar. Parçalar daha az iç gözenek ve iyi bir yoğunluğa sahiptir; alüminyum alaşımlı gövdeler ve pompa gövdeleri gibi yüksek sızdırmazlık performansı gerektiren bileşenler için uygundur.

Teklif Al
Erimiş metalin düşük basınçta dökümü

Düşük Basınçlı Döküm

Erimiş metal, düşük basınç altında yavaşça kalıba pompalanır. Bu yöntem, istikrarlı dolum, daha az kusur ve yüksek malzeme kullanım oranı sağlar; genellikle tekerlek göbekleri, su depoları ve kapalı muhafazalar için kullanılır.

Teklif Al
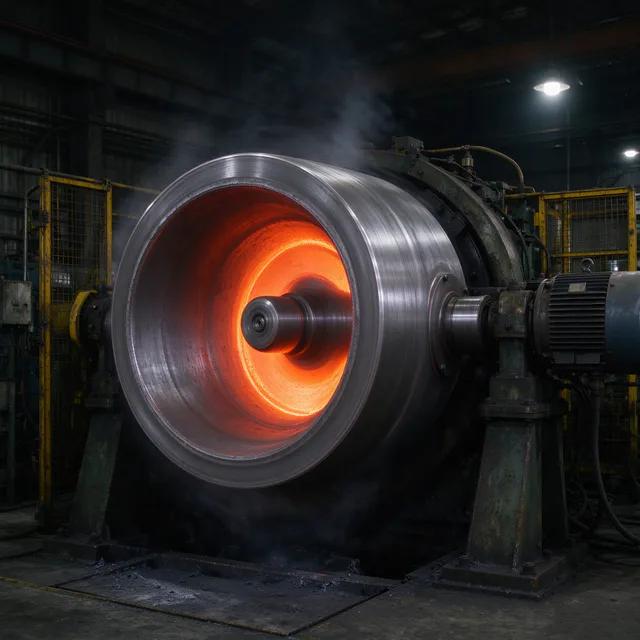
Boru şeklinde bir parçanın santrifüj dökümü

Savurma döküm

Erimiş metal, yüksek hızlı kalıp dönüşünden kaynaklanan merkezkaç kuvvetiyle kalıp boşluğuna doğru bastırılır. Yoğun mikroyapısı ve iyi aşınma direnci sayesinde boru ve manşon şeklindeki parçalar için uygundur ve burçlar ile boru astarlarında yaygın olarak kullanılır.

Teklif Al

Metal Döküm Parçaları Vitrini

Dökme alüminyum valf bloğu
Dökme metal boru bağlantı parçası
Dökme metal montaj braketi
Dökme metal halka muhafazası

Metal dökümünün çalışma prensibi nedir?

Üretim sistemimiz, gelişmiş döküm teknolojisini titiz kalite kontrolüyle birleştirerek, zorlu performans ve güvenilirlik gereksinimlerini karşılayan hassas parçalar üretmektedir.

  1. Kalıp Hazırlığı

    Döküm parçasının ters profiline uyan bir boşluğa sahip bir kalıp üretin; bu boşluk, metal parçanın nihai şeklini belirler.

  2. Malzeme Erimesi

    Metal külçeleri ve geri dönüştürülmüş hurdaları bir fırına yükleyin, erime noktasının üzerinde ısıtarak akışkan erimiş metal oluşturun ve cüruf ve gazı uzaklaştırırken bileşimi ayarlayın.

  3. Eritme Arıtma

    Dökümlerin yoğunluğunu ve mekanik özelliklerini iyileştirmek için erimiş metalin gazını giderme, cürufu uzaklaştırma ve rafine etme işlemleri yapılır; bu işlemler iç gözenekleri ve kalıntıları azaltır.

  4. Kapı Kurulumu

    Kalıbı önceden ısıtın ve soğuk kapanmaları ve yapışmayı önlemek, metal akışı ve gaz çıkışı için kanallar sağlamak amacıyla girişleri, yükselticileri ve havalandırma deliklerini ayarlayın.

  5. Kalıbı Doldurma (Dökme)

    Erimiş metali, yerçekimi, basınç veya merkezkaç kuvvetiyle kalıp boşluğuna sürekli olarak dökerek boşluğu tamamen doldurun.

  6. Havalandırma ve Beslenme

    Boşluğun içindeki hava havalandırma deliklerinden dışarı çıkar; yükselticiler, katılaşma sırasında hacim küçülmesini telafi etmek ve büzülme boşluklarını önlemek için fazladan erimiş metal depolar.

  7. Katılaşma ve Kristalleşme

    Erimiş metal, boşluğun içinde ısıyı dağıtır, sıvıdan katıya geçer ve düzenli atomik kristalleşme yoluyla metalik tanecik yapıları oluşturur.

  8. Soğutma ve Şekillendirme

    Dökümün tamamı katılaşma sıcaklığının altına soğuyup sabit bir katı şeklini alana kadar ısı dağıtımına devam edin.

  9. Sarsıntıdan Çıkarma / Kalıptan Çıkarma

    Uygun sıcaklığa soğuduktan sonra, ham dökümü çıkarmak için kum kalıbı kırın veya metal kalıbı açın.

  10. Son İşlem ve Temizleme

    Kalıptan çıkan fazlalıkları ve çıkıntıları temizleyin, çapakları ve çıkıntıları taşlayın, yüzeyleri kum püskürtme yöntemiyle temizleyin ve bitmiş parçaları elde etmek için gerektiği gibi ısıl işlem, muayene veya işleme işlemlerini gerçekleştirin.

Projeniz İçin Doğru Metal Döküm Prosesini Nasıl Seçersiniz?

Döküm işleminin seçimi, nihai parçanın kalitesini, birim maliyetini ve üretim süresini doğrudan belirler. 15 yılı aşkın sektör deneyimimizden yola çıkarak, en uygun döküm çözümünü hızlı bir şekilde belirlemenize yardımcı olmak için aşağıdaki temel seçim kriterlerini belirledik.

Projeniz İçin Doğru Metal Döküm Prosesini Nasıl Seçersiniz?
ÖğeKum DökümDökümYatırım DökümüSavurma dökümDüşük Basınçlı Döküm
Parça KarmaşıklığıOrta ila yüksek, büyük parçalar ve iç boşluklar için uygundur.Orta kalınlıkta, ince cidarlı parçalar için uygundur; derin oyuklar sınırlıdır.Çok yüksek, karmaşık, ince duvarlı, düzensiz şekillerDüşük, sadece dönme/eksenel simetrik parçalarOrta boy, standart ince duvarlı muhafazalar
Tipik BoyutÇok küçükten ekstra büyüğeKüçük ve orta boy küçükÇok küçük ila orta-küçükTüpler, manşonlar, halkalarOrta boy gövdeler, tekerlekler
Duvar Kalınlığı≥3 mmAl/Zn: 0,5~1,5 mm, mükemmel ince duvar≥0,5 mm, ultra ince özelliklerDüzgün duvar kalınlığı, ultra ince değil.2~5 mm, tutarlı ince duvar
Yüzey İşlemiRa 25~100μm ZayıfRa 1.6~6.3μm İyiRa 1.6~3.2μm Mükemmelİç yüzeyi pürüzlü, dış yüzeyi düzgün.Ra 3.2~12.5μm Orta
Boyutsal ToleransDüşükYüksekYüksekOrtaOrta-yüksek
Malzeme SeçenekleriHemen hemen tüm dökme alaşımlarsadece Al, Zn, Mg döküm alaşımlarıKarbon çeliği, paslanmaz çelik, süper alaşım, Al, CuDökme demir, çelik, bakır alaşımıEsas olarak alüminyum alaşımı
Seri Üretimde Birim MaliyetDüşük hacimli siparişlerde düşük maliyet; yüksek hacimli siparişlerde orta maliyet.Yüksek hacimli üretim için mükemmel; kalıp maliyeti yüksek.Yüksek değerli parçalar için daha yüksek maliyet.Tüp/halka kütlesi için uygun maliyetliOrta boy parti için orta seviye
Alet YatırımıDüşük (ahşap/plastik desen)Yüksek sertlikte çelik kalıplarOrta düzeyde mum şekillendirmeDüşük ila orta derecede basit kalıplarOrta-yüksek metal kalıplar
Tipik UygulamalarPompa gövdesi, vana, çerçeve, büyük muhafazalarKonnektör muhafazası, ısı dağıtıcı, otomotiv ve ev aletleri parçalarıTürbin kanatları, vana parçaları, hassas donanım, tıbbi bileşenlerBoru, burç, makara, bakır halkaOtomobil tekerlekleri, silindir kapakları, enerji depolama gövdeleri
Başlıca AvantajlarEsnek, sınırsız boyut, hızlı desen değişimiHızlı çevrim, yüksek verimlilik, iyi yüzey, otomasyona uygunDökme işlemi zor alaşımlar, ultra ince detaylarYoğun taneli, düşük büzülme gözenekliliğiDüşük gözeneklilik, stabil dolgu, iyi yoğunluk
SınırlamalarPürüzlü yüzey, geniş işleme payıSınırlı alaşım yelpazesi, gözeneklilik riski, ısıl işlem kısıtlamasıUzun teslim süresi, yüksek parça fiyatıSadece eksenel simetrik döner parçalarYavaş döngü, sınırlı karmaşık şekiller
Hassas metal dökümler, işlem tamamlandıktan sonra

Metal Dökümünün Avantajları

Metal döküm, erimiş metalin kalıp boşluğuna dökülerek neredeyse nihai şekle sahip parçalar oluşturulmasını sağlayan yaygın olarak kullanılan bir üretim sürecidir. Çeşitli metal malzemeleri ve esnek parça geometrilerini desteklemesi, onu otomotiv, elektronik ve makine endüstrilerinde popüler hale getirmektedir.

  • 1. Yüksek Tasarım Özgürlüğü

    Bu yöntem, işleme yoluyla üretilmesi zor veya maliyetli olan iç boşluklu, kavisli profilli ve karmaşık özelliklere sahip kompleks şekiller üretebilir.

  • 2. Geniş Malzeme Uyumluluğu

    Alüminyum, pirinç, dökme demir, paslanmaz çelik ve yüksek sıcaklık alaşımları da dahil olmak üzere çok çeşitli metaller ve alaşımlar, farklı performans gereksinimlerini karşılamak üzere dökülebilir.

  • 3. Hem küçük hem de büyük üretim serileri için uygundur.

    Hem tek seferlik prototipler, hem küçük partiler halinde üretilen özel parçalar, hem de seri üretim için uygundur ve sipariş hacmine göre ayarlanabilir kalıp maliyetine sahiptir.

Metal Dökümünün Uygulamaları

Metal döküm, metal bileşenler üretmek için temel bir imalat yöntemidir ve bu yöntemle üretilen dökümler, yapısal, fonksiyonel ve yüksek sıcaklıkta yük taşıyan parçalar için birçok endüstriyel sektörde yaygın olarak kullanılmaktadır.

  • 1. Otomotiv Endüstrisi

    Döküm yöntemiyle üretilen otomobil parçaları arasında motor blokları, silindir kapakları ve süspansiyon braketleri gibi, çalışma koşulları altında iyi mukavemet ve titreşim direncine ihtiyaç duyan parçalar yer almaktadır.

  • 2. Elektrik ve Elektronik Alanı

    Alüminyum ve pirinç dökümler, konektör gövdeleri, ısı dağıtıcılar ve güç aksesuarları için kullanılır ve güvenilir elektrik iletkenliği ve ısı dağıtım performansı sunar.

  • 3. Genel Makine ve Sıvı Ekipmanları

    Pompa gövdeleri, vana gövdeleri ve dişli kutuları genellikle döküm yöntemiyle üretilir ve sıvı iletim sistemlerinde basınca dayanıklılık ve istikrarlı çalışma için uygundur.

Endüstriyel ekipmanlarda kullanılan dökme metal parçalar

Hassas Yatırım Döküm Hizmetleri

Hassas döküm yöntemi, olağanüstü boyutsal doğruluk ve ince yüzey kalitesiyle, neredeyse nihai şekle yakın metal bileşenler üretir; bu da endüstriyel uygulamalarda dar toleranslar gerektiren karmaşık parçalar için idealdir.

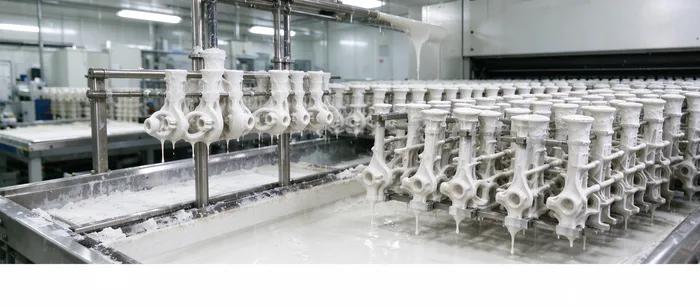
Hassas döküm için balmumu kalıp ağaçları

Özel Karmaşık Geometri Dökümü

İnce duvarlı, karmaşık ve işlenmesi zor olan parçaları, hassas özellikleri tam olarak kopyalamak için balmumu kalıpları kullanarak üretiyoruz.

Teklif Al
Seramik kabukların eritilmiş alaşımla doldurulması

Çoklu Alaşımlı Malzeme Yeteneği

Mukavemet, korozyon veya ısıya dayanıklılık gereksinimlerini karşılamak için paslanmaz çelik, karbon çelik, bakır alaşımları ve süper alaşımlar da dahil olmak üzere çok çeşitli alaşımlar mevcuttur.

Teklif Al
İkincil işlemden sonra bitmiş hassas döküm parçaları

Tek Duraklı İkincil İşleme

İşleme, yüzey işleme, ısıl işlem ve tahribatsız test gibi katma değerli hizmetler sunularak kullanıma hazır nihai parçalar temin edilmektedir.

Teklif Al

Hassas Döküm İçin Teknik Özellikler

Hassas döküm spesifikasyonları, mum kalıp yapımı, gövde yapımı, eritme, dökme, son işlem ve muayene için standartlaştırılmış gereksinimleri tanımlar. Bu spesifikasyonlar, dökümlerin tutarlı boyutsal doğruluğunu, yüzey kalitesini, mekanik özelliklerini ve izlenebilirliğini sağlar.

Hassas Döküm İçin Teknik Özellikler
ÖğeTeknik Özellik Açıklaması
Mum KalıbıMum kalıpları çatlak, deformasyon ve yüzey kusurlarından arındırılmış olmalıdır; kabuk kaplamadan önce boyut kontrolü yapılır.
Seramik KabukSeramik kabuğun, mum alma işlemi sırasında çatlamayı önlemek için yeterli mukavemete ve geçirgenliğe sahip olması ve kontrollü kuruma süresine sahip olması gerekir.
Eritme ve DökmeGaz gözenekliliğini ve inklüzyonları azaltmak için erime sıcaklığı, bekleme süresi ve dökme hızı alaşım standartlarına uygun olmalıdır.
Boyutsal ToleransBoyutsal doğruluk ISO 8062 standardına uygundur ve kritik özellikler CMM veya ölçüm aletleri ile kontrol edilir.
Yüzey KalitesiYüzey kalitesi ve soğuk kaynak, cüruf kalıntısı ve iğne deliği gözenekliliği gibi kusurlar, üzerinde mutabık kalınan kabul kriterlerine göre kontrol edilir.
Malzeme ve Mekanik TestKimyasal bileşim ve mekanik özellikler (çekme dayanımı, sertlik) laboratuvar test raporlarıyla doğrulanmıştır.
Tahribatsız MuayeneMüşteri talebi üzerine kritik dökümler için PT, UT veya X-ışını gibi tahribatsız testler yapılabilmektedir.

Yüksek Performanslı Uygulamalar için Hassas Döküm

Yüksek performanslı uygulamalar için hassas döküm yöntemiyle üretilen metal parçalar, aşırı gerilme, sıcaklık, korozyon ve yorulma yüklerine dayanıklıdır. Bu neredeyse nihai şekle sahip parçalar, güvenlik açısından kritik ve zorlu çalışma ortamları için katı mühendislik şartnamelerini karşılar.

Dökme havacılık türbin bileşenleri

Havacılık ve Uzay Bileşenleri

Türbin kanatları, nozullar ve yapısal bağlantı parçaları, jet motorlarında yüksek sıcaklık ve yüksek basınç altında istikrarlı mekanik performansı koruyan süper alaşımlardan dökülmektedir.

Dökme enerji üretim türbin parçaları

Enerji Üretim Ekipmanları

Buhar türbini parçaları, gaz türbini kanatları ve kazan bağlantı elemanları, enerji santralinin uzun vadeli ve güvenilir çalışması için termal döngülere ve oksidasyona karşı dayanıklı olacak şekilde üretilir.

Hassas döküm parçalara sahip tıbbi ekipman

Tıbbi İmplantlar ve Cerrahi Aletler

Biyouyumlu paslanmaz çelik ve kobalt-krom dökümler, sıkı biyouyumluluk ve temizlik standartlarını karşılayan ortopedik implantlar ve cerrahi aletler için kullanılmaktadır.

Korozyona dayanıklı döküm vana ve akış kontrol parçaları

Petrol ve Gaz Sondaj Malzemeleri

Korozyona dayanıklı alaşımlardan üretilen vana kapakları, akış kontrol gövdeleri ve bağlantı bileşenleri, kuyu sistemlerinde yüksek basınca ve agresif kimyasal ortamlara dayanıklıdır.

Dökme alüminyum yüksek performanslı motor bloğu

Yarış ve Üst Düzey Otomotiv Parçaları

Yüksek mukavemetli braketler, turbo gövdeleri ve egzoz bileşenleri, yarış motorları ve yüksek performanslı araçlar için hafif performans ve yorulma direnci sunar.

Yüksek güvenilirlik sağlayan dökme yapısal donanım

Savunma ve Silah Donanımı

Yüksek güvenilirlik sağlayan yapısal parçalar ve mühimmat bileşenleri, zorlu saha ve savaş koşullarında tutarlı mukavemet ve darbe direnci sunar.

Hassas Dökümün Avantajları

  • Mükemmel Boyutsal Doğruluk ve Yüzey İşlemesi

    Bu yöntem, hassas toleranslar ve pürüzsüz yüzeyler elde ederek, sonraki işleme çalışmalarını büyük ölçüde azaltır veya tamamen ortadan kaldırır.

  • Son derece karmaşık şekiller oluşturma yeteneği

    Bu yöntemle, diğer birçok döküm yönteminde mümkün olmayan girintiler, ince duvarlar ve karmaşık iç özellikler oluşturulabilir.

  • Geniş Alaşım Seçeneği

    Paslanmaz çelik, süper alaşımlar, kobalt-krom ve ısıya dayanıklı malzemeler de dahil olmak üzere işlenmesi zor alaşımları destekler.

  • İyi Metalurjik Bütünlük

    Kontrollü eritme ve dökme işlemi, büyük kusurları en aza indirerek, yüksek performanslı kritik uygulamalar için uygun, sağlam dökümler üretir.

Hassas Dökümün Dezavantajları

  • Uzun Üretim Teslim Süresi

    Mum kalıp yapımı, kabuk yapımı ve yavaş kurutma gibi birden fazla aşama, tüm üretim döngüsünü uzatır.

  • Nispeten Yüksek Birim Maliyeti

    Yoğun emek gerektiren kalıp döküm işlemi ve tüketilebilir seramik kalıplar, bu yöntemi kum döküm veya kalıp dökümüne göre daha pahalı hale getirir.

  • Boyut Sınırlaması

    Çok büyük dökümler için ekonomik değildir; esas olarak küçük ve orta ölçekli parçalar için uygundur.

  • Kabukla İlgili Kusurların Riski

    Kalıp kabuğu mukavemetinin veya mum giderme işleminin uygunsuz şekilde yapılması, dökümlerde kabuk çatlamasına, kum kalıntılarına ve yüzey kusurlarına neden olabilir.

Kalıp döküm nedir?

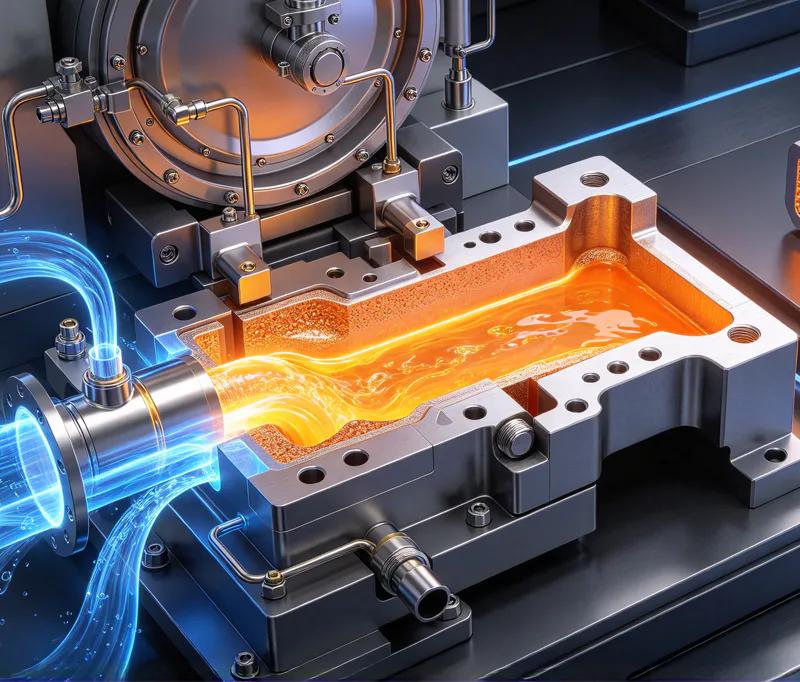
Döküm, erimiş demir dışı alaşımın yüksek basınç ve yüksek hızda sertleştirilmiş çelik kalıp boşluğuna enjekte edildiği, yüksek hacimli bir metal şekillendirme işlemidir. Erimiş metal, kalıp içinde hızla katılaşarak, iyi boyutsal tutarlılığa ve pürüzsüz yüzey işlemine sahip, neredeyse nihai şekle yakın parçalar üretir. Otomotiv, elektronik ve ev aletleri endüstrilerinde alüminyum, çinko ve magnezyum alaşımlı bileşenler için yaygın olarak kullanılır ve hızlı çevrim süresi ve seri üretime mükemmel uygunluğuyla öne çıkar.

Şimdi fiyat teklifi alın
Döküm işlemi diyagramı

Özel Hassas Parçalar İçin Çevrimiçi Döküm Hizmetleri

Çevrimiçi döküm hizmetimiz, özel hassas demir dışı alaşım parçaları üretmektedir. Tasarım incelemesinden nihai parçalara kadar, seri üretim gereksinimlerinize göre uyarlanmış, kolaylaştırılmış tek elden destek sunuyoruz.

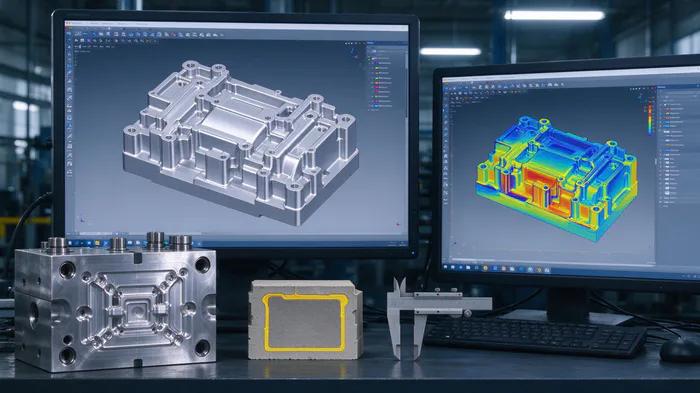
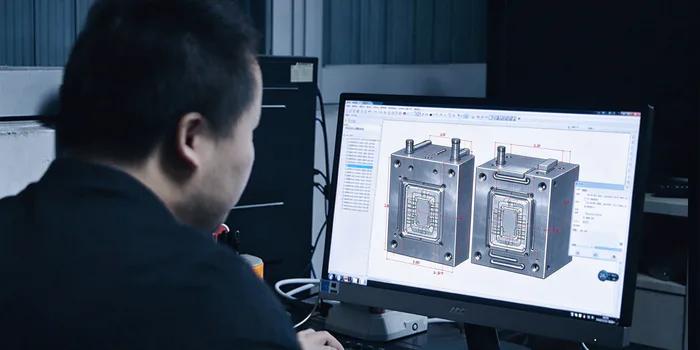
Mühendis, döküm çizimlerini inceliyor.

Özel Tasarım ve DFM İncelemesi

Çizimlerinizi değerlendiriyor ve kalıp imalatından önce parça yapısını optimize etmek, döküm hatalarını önlemek ve kalıp risklerini azaltmak için DFM (Üretilebilirlik için Tasarım) geri bildirimi sunuyoruz.

Teklif Al
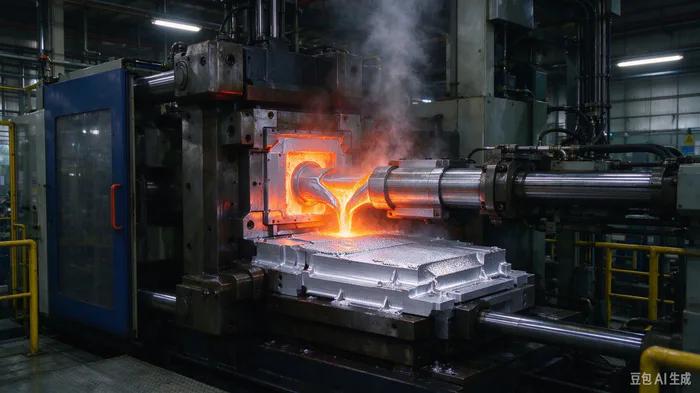
Yüksek basınçlı döküm makinesi

Yüksek Hızlı Hassas Kalıp Döküm

Erimiş alüminyum, çinko veya magnezyum alaşımı, yüksek basınç altında sertleştirilmiş çelik kalıplara enjekte edilerek, hassas toleranslara ve pürüzsüz yüzey kalitesine sahip parçalar üretilir.

Teklif Al
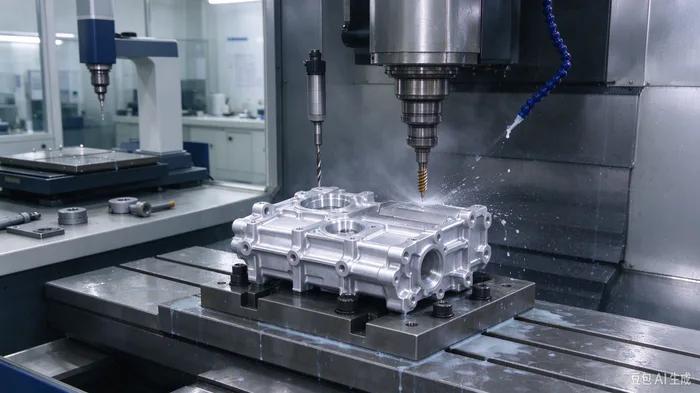
Döküm parçalarının CNC işlenmesi

İkincil Katma Değerli İşlemler

Montaja hazır parçalar teslim etmek için CNC işleme, çapak alma, parlatma, toz boyama ve kaplama gibi takip işlemlerini de sağlıyoruz.

Teklif Al
seri üretimde döküm parçalar

Hızlı Numune Alma ve Seri Üretim

Çevrimiçi projeniz için şeffaf sipariş ilerleme takibi ile prototip örnekleme ve istikrarlı yüksek hacimli üretim desteği sağlıyoruz.

Teklif Al

Döküm Malzemeleri

Döküm kalıpları, aşırı sıcaklık ve basınca dayanacak şekilde tasarlanmış yüksek kaliteli sertleştirilmiş çelikten üretilir. Dökümler öncelikle mükemmel akışkanlıkları, düşük erime noktaları ve korozyon dirençleri nedeniyle seçilen demir dışı alaşımlardan üretilir. Demir alaşımları, özel, yüksek aşınmaya maruz kalan uygulamalar için kullanılır. Desteklediğimiz standart kaliteler aşağıda listelenmiştir. Talep üzerine özel alaşımlar da mevcuttur.

H13 Çelik
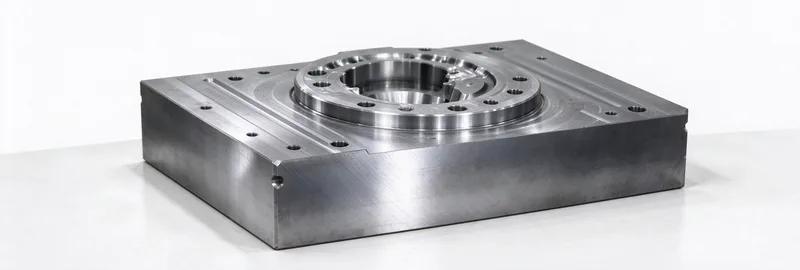
H13 sertleştirilmiş takım çeliği kalıp plakası

H13 Çelik

Mükemmel yüksek sıcaklık dayanımı ve tokluğuna sahiptir. Isı çatlamasına karşı dirençlidir ve uzun süreli yüksek sıcaklıklara maruz kalma durumunda bile sertliğini korur. Yüksek dayanıklılık ve hassasiyet gerektiren alüminyum ve magnezyum döküm kalıpları için ideal bir seçimdir.

Not: Belirli uygulama, geometri, ortam ve bütçeye bağlı olarak en uygun döküm malzemesinin seçimi çok önemlidir. Veriye dayalı çözümler için lütfen mühendislerimizle iletişime geçin.

Döküm Sonrası CNC İşleme

Döküm parçalar için tek elden hassas işleme çözümleri sunuyoruz. Optimize edilmiş işleme stratejimizle, dar boyut toleransları ve karmaşık özellikler elde ederek, montaja hazır bitmiş parçalar için çevrim süresini kısaltmanıza ve maliyeti kontrol etmenize yardımcı oluyoruz.

  • Montaj elemanları, dişler ve sızdırmazlık yüzeyleri için yüksek hassasiyetli çok eksenli frezeleme ve tornalama.
  • Karmaşık konturlar, keskin iç köşeler ve geleneksel yöntemlerle işlenmesi zor olan ince detaylar için EDM / Tel kesme yöntemi.
  • İkincil son işlem ve CMM muayenesi: tutarlı kaliteyi garanti etmek için çapak alma, yüzey işleme ve boyut doğrulama.
Şimdi fiyat teklifi alın

Döküm Kalıplama İşlemlerinde Kalite ve Tutarlılık Güvencesi

Yüksek hacimli projeleriniz için istikrarlı boyutlar, yüzey kalitesi ve malzeme özelliklerini korumak amacıyla, döküm sürecinin tamamında titiz, uçtan uca kalite kontrolleri uyguluyoruz; böylece homojen ve güvenilir dökümler elde ediyoruz.

Uzman Seviyesinde DFM ve Mühendislik Desteği

Mühendislik ekibimiz, kapsamlı Üretim için Tasarım (DFM) analizi yapar ve rekabetçi fiyat tekliflerini çok önceden sunar. Bu, parçalarınız işe başlamadan önce maliyet, performans ve üretim verimliliği açısından optimize edilmesini sağlayarak kaliteyi garanti eder ve proje zaman çizelgenizi hızlandırır.

Özel döküm projenize bugün başlayın.

Hassasiyet, esneklik ve güvenilirlik özellikleriyle tanınan bir üretim ortağı seçerek ürün geliştirmenizi hızlandırın.

Şimdi fiyat teklifi alın

Kum dökümünün çalışma prensibi nedir?

Kum döküm yöntemi, karmaşık, büyük ve düşük ila orta hacimli dökümler için uygun olan, kum kalıplar kullanılarak metal parçaların şekillendirilmesinde kullanılır.

  1. Bağlayıcı maddeyle karıştırılmış ince kum, kalıp boşluğu oluşturmak üzere bir modelin etrafına doldurulur.

  2. Kalıp, hedef parçanın şekline uyan içi boş bir oyuk bırakacak şekilde dikkatlice çıkarılır.

  3. Besleme ve yükseltme kanalları, erimiş metalin beslenmesi ve büzülme telafisi için inşa edilir.

  4. Sıvı metal, yerçekimi etkisiyle döküm sistemi aracılığıyla kalıp boşluğuna dökülür.

  5. Erimiş metal, kum kalıbın içinde yavaş yavaş soğuyarak katılaşır.

  6. Kum kalıp, temizleme ve son işlem için bitmiş döküm parçasını çıkarmak üzere parçalara ayrılır.

Kum Döküm Kalite Güvencesi

Tianrui Electronics'te, kalıp yapımından, döküme ve son döküm denetimine kadar kum dökümünün her aşamasında kalite kontrolü uygulanmaktadır. ISO 9001 sistemleriyle desteklenen firmamız, otomotiv, endüstriyel ve ağır makine uygulamaları için katı gereksinimleri karşılayan sağlam ve güvenilir dökümler sunmaktadır.

  • Gelişmiş Muayene ve Metroloji

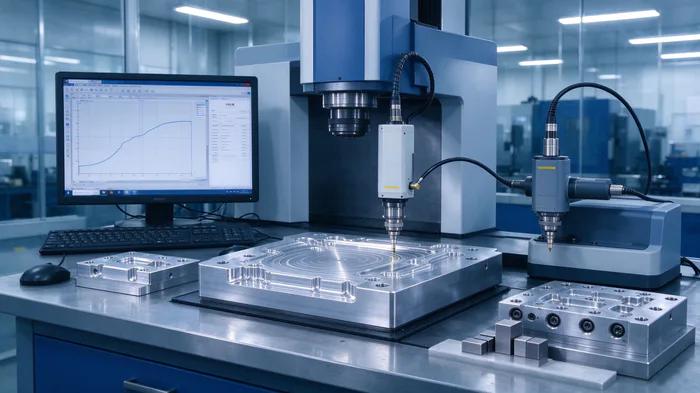
    Tam kalite doğrulaması için yüksek hassasiyetli test ekipmanları kullanıyoruz. Optik spektrometreler erimiş metalin bileşimini analiz eder, CMM'ler karmaşık geometrileri kontrol eder ve ultrasonik testler döküm bütünlüğünü garanti altına almak için içteki gizli kusurları tespit eder.

  • Tam Malzeme ve Performans Doğrulaması

    Her üretim partisi, çalışma koşulları altında istikrarlı performans sağlamak için spektrometrik malzeme sertifikasyonu, mekanik özellik testleri (çekme dayanımı, sertlik), boyutsal kararlılık kontrolleri ve sızıntı testleri de dahil olmak üzere sıkı bir doğrulama sürecinden geçer.

  • Proses Kontrolü ve Hata Önleme

    Döküm kalitesini stabilize etmek ve yüksek ilk ürün muayene başarı oranı elde etmek için kalıp akış simülasyonu ve katılaşma kontrolü kullanıyoruz. Uygunsuzluklar için kök neden analizi ve düzeltici eylemler derhal devreye sokularak projelerinizdeki gecikmeler en aza indiriliyor.

Döküm için kum kalıbı hazırlığı
Metalin kum kalıba dökülmesi
Kum döküm parçalarının incelenmesi
Teslimata hazır kum döküm ürünleri.

Tasarım dosyalarınızı yükleyin.

Üretime hemen başlayın

Şimdi fiyat teklifi alın